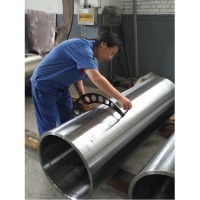
Manguito de acero fundido para laminadora de flejes de aluminio (inspección de equilibrio dinámico)
El manguito de acero fundido para laminadoras de tiras de aluminio está diseñado para aplicaciones de laminación de alta velocidad de tiras y láminas de aluminio con velocidades de laminación de 1200–2500 m/min y espesores de material de 0,1–2,0 mm. Fabricado en acero 35NiCrMo, el manguito tiene unas dimensiones de 565 × 505 × 1700 mm. Es adecuado para laminadoras en frío de cuatro y seis rodillos, así como para laminadoras Sendzimir de 20 rodillos utilizadas para láminas de baterías y láminas de embalaje. El manguito está diseñado para ofrecer estabilidad dinámica a altas velocidades de rotación, con un desequilibrio residual controlado a ≤0,4 g·cm/kg (grado G0.4) y una amplitud de vibración controlada a ≤0,8 μm. La temperatura de la zona de laminación puede alcanzar aproximadamente 150–250 °C, lo que exige que el manguito soporte esfuerzos térmicos y mecánicos repetidos durante el funcionamiento.
- GW Precision
- China, Luoyang
- Estipulación contractual
- La capacidad anual de la bobina de acero es de 4000 piezas.
- información
Manguito de acero fundido para laminadora de flejes de aluminio (inspección de equilibrio dinámico)
ElLaminador de tiras de aluminio Manguito de acero fundidoes un componente de acero fundido de gran tamaño diseñado para equipos de laminación de tiras y láminas de aluminio. Está fabricado a partir deAcero 35NiCrMoy tiene una especificación de565 × 505 × 1700 mmEl manguito está diseñado para soportar condiciones de rotación a alta velocidad, cargas mecánicas repetidas y tensiones térmicas alternas que se producen durante el laminado de aluminio.
El manguito es adecuado para aplicaciones de laminado de tiras de aluminio con velocidades de laminado de1200–2500 rpmy espesores de material de0,1–2,0 mmEl equipo típico incluye laminadores en frío de cuatro y seis niveles yLaminadoras Sendzimir de 20 unidadesEn aplicaciones de laminación de 20 rodillos, el manguito se puede utilizar para la producción de láminas para baterías y láminas para embalaje.
Acero 35NiCrMo y tratamiento térmico
La manga utilizaAcero 35NiCrMo, con una resistencia a la tracción especificada de≥850 MPaEl material proporciona la resistencia, la tenacidad al impacto y la resistencia a la fatiga necesarias para un componente giratorio de gran tamaño sometido a cargas mecánicas repetidas.
El material es tratado portemple y revenido a alta temperatura. Después del tratamiento térmico, la dureza especificada esHRC 30–40Este tratamiento térmico proporciona una combinación controlada de resistencia, dureza y tenacidad para las condiciones de trabajo del manguito.
La temperatura instantánea real en la zona de laminación es aproximadamente150–250 °C. Los datos del material suministrado también especifican una capacidad de temperatura de trabajo a corto plazo de aproximadamente400–500 °CEstas condiciones exigen que la funda soporte cargas termomecánicas repetidas sin comprometer su estabilidad estructural.
Equilibrio dinámico para rodadura a alta velocidad
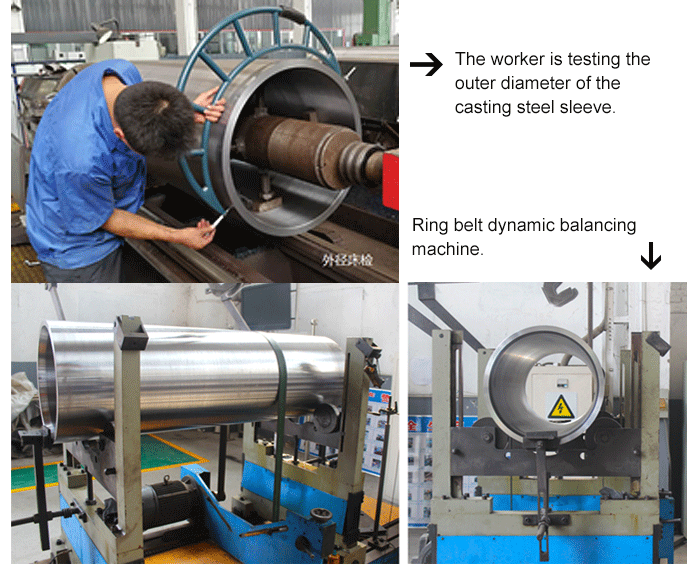
El equilibrio dinámico es un requisito importante para este manguito de laminador de aluminio debido a su alta velocidad de rotación. El desequilibrio residual se controla para≤0,4 g·cm/kg, correspondiente aGrado G0.4.
La funda también está diseñada para suprimir la vibración de alta frecuencia, con la amplitud de vibración especificada controlada para≤0,8 μmEl control del desequilibrio residual y la vibración contribuye a mejorar la estabilidad de rotación durante el laminado a alta velocidad de tiras y láminas de aluminio, y favorece unas condiciones de laminado uniformes.
Por lo tanto, la combinación de resistencia del material, tratamiento térmico, precisión dimensional y equilibrio dinámico se tiene en cuenta durante todo el proceso de fabricación, y no solo durante la inspección final.
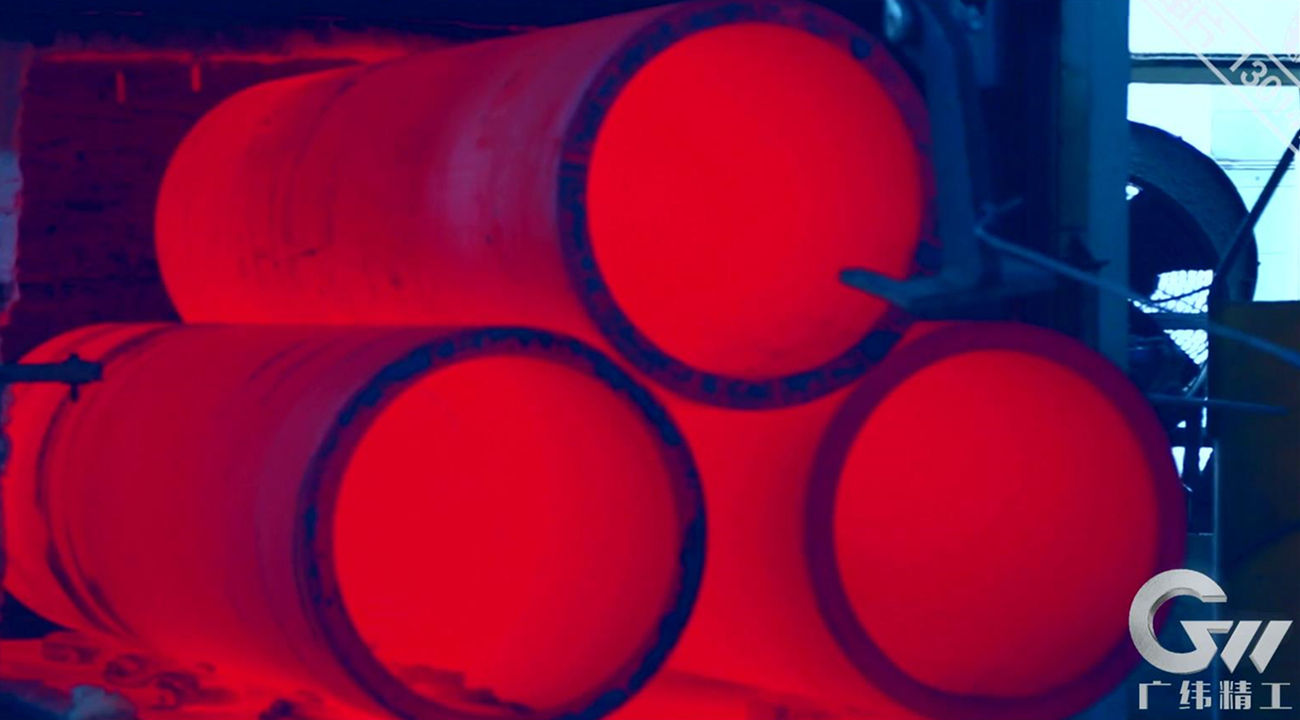
Mecanizado de precisión de gran tamaño
La funda en bruto se procesa inicialmente en unMáquina perforadora de agujeros desarrollada por GW Precision Technology.Durante el mandrinado, el proceso de mecanizado se utiliza para controlar la concentricidad entre los extremos delantero y trasero de la abertura interior.
La pieza de trabajo permanece fija mientras el eje de la herramienta gira para cortar el orificio interior. Este método de mecanizado ayuda a reducir la conicidad y los errores de forma en la abertura. Además, facilita la evacuación de las virutas durante el mecanizado, lo que mejora el acabado superficial y reduce la posibilidad de arañazos causados por la acumulación de virutas.
Después del mecanizado inicial del orificio, el manguito se procesa aún más en unaMáquina herramienta CNC de doble autocentrado desarrollada a través de años de experiencia en el mecanizado de gran tamaño y alta precisión..
Se instalan mandriles hidráulicos en ambos extremos de la máquina para posicionar rápidamente los extremos de los orificios interiores de la pieza. Este método de posicionamiento ayuda a mantener la concentricidad requerida durante el mecanizado posterior. A continuación, se utiliza el proceso CNC para mecanizar la superficie cilíndrica exterior, manteniendo la relación necesaria entre las superficies interior y exterior.
Las superficies circulares cónicas de los orificios interiores en ambos extremos también se mecanizan con la concentricidad requerida. Esta secuencia de mecanizado proporciona una precisión geométrica controlada para un manguito giratorio de gran tamaño utilizado en equipos de laminación de alta velocidad.
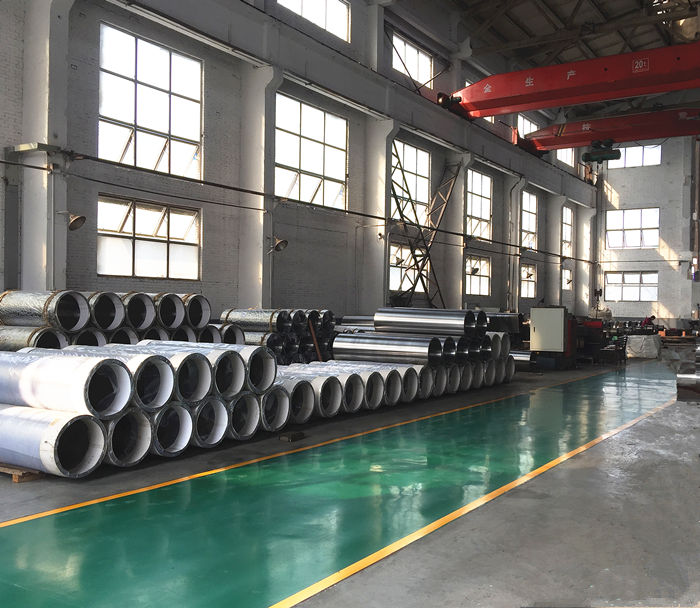
Soldadura y control de calidad
Cuando se requiere una reparación mediante soldadura, el manguito se precalienta a aproximadamente200–300 °CAntes de soldar. Después de soldar, se aplica un tratamiento térmico posterior a la soldadura para reducir el riesgo de agrietamiento y controlar las tensiones térmicas residuales.
La documentación de calidad para la funda terminada incluye unaInforme de análisis de composición química, informe de tratamiento térmico, informe de análisis mecánico del material, informe de tolerancia dimensional e informe de tolerancia de forma y posición.Estos registros permiten la trazabilidad del material, las condiciones del tratamiento térmico y los resultados finales del mecanizado.
La combinación deMaterial 35NiCrMo, tratamiento térmico controlado, mecanizado CNC de precisión de gran tamaño, inspección de equilibrio dinámico y control de calidad documentado.Proporciona un proceso de fabricación completo para manguitos de acero fundido utilizados en laminadoras de alta velocidad de flejes y láminas de aluminio.
Fabricación a medida
GW Precision Technology fabrica esteManguito de acero fundido 35NiCrMode acuerdo con los requisitos técnicos y dimensionales del equipo de laminación del cliente.565 × 505 × 1700 mmLas especificaciones del manguito, el rango de aplicación de alta velocidad, los requisitos de equilibrio dinámico, el proceso de mecanizado y la documentación de inspección pueden incorporarse al proceso de fabricación y control de calidad para la aplicación de laminación de aluminio especificada.