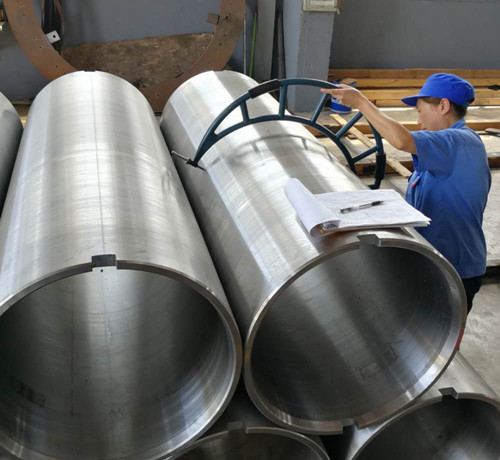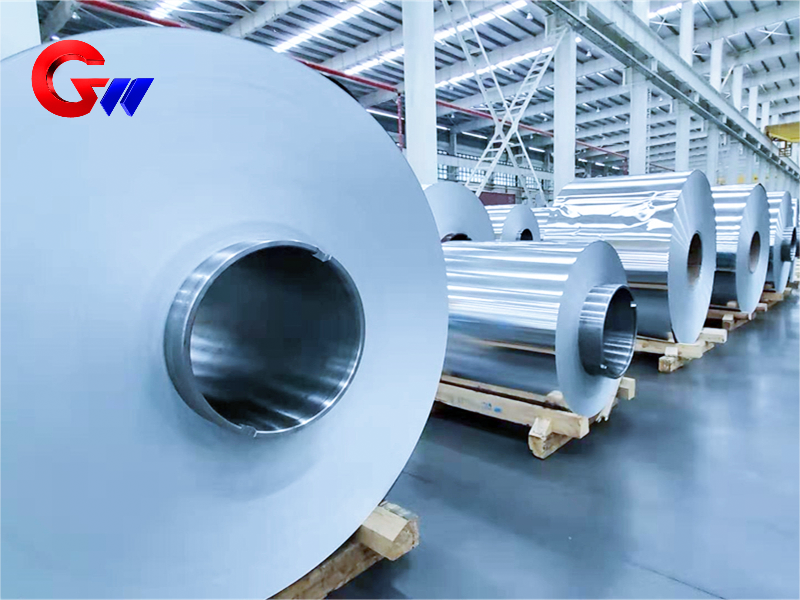


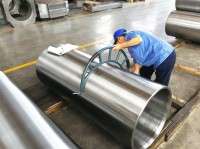
Bobina de acero fundido utilizada en la máquina laminadora de tiras de cobre de la industria de metales no ferrosos.
GW Precision fabrica bobinas de acero fundido a medida para equipos de laminación de metales no ferrosos. El producto representativo es una bobina de acero fundido centrífugo 35CrMoV, con especificaciones de 665 × 605 × 1900 mm. Los diámetros exteriores comunes incluyen Ø665, Ø609, Ø588, Ø572, Ø565, Ø562, Ø560, Ø552, Ø540 y Ø482 mm, con longitudes de 1000 mm a 3000 mm. El diámetro interior no tiene limitaciones y se puede fabricar según los planos del cliente y los requisitos del equipo. Aproximadamente el 80 % de las máquinas herramienta de GW Precision son equipos CNC, lo que permite el mecanizado de componentes personalizados de gran tamaño.
- GW Precision
- China, Luoyang
- Estipulación contractual
- La capacidad anual de la bobina de acero es de 4000 piezas.
- información
Bobina de acero fundido para máquina laminadora de tiras de cobre
ElCarrete de acero 35CrMoVEstá diseñado para aplicaciones exigentes en máquinas laminadoras de tiras de cobre y otros equipos de procesamiento de metales no ferrosos. El 35CrMoV proporciona una combinación de alta resistencia, resistencia al desgaste y resistencia a la fatiga. Según los datos de aplicación suministrados, el material puede mantener una alta resistencia a aproximadamente500–600 °CEl carburo de vanadio (VC) y el carburo de cromo (Cr₇C₃) contribuyen a la resistencia al desgaste, mientras que una buena conductividad térmica y tenacidad ayudan a reducir el riesgo de agrietamiento por tensión térmica bajo cambios repetidos de temperatura.
Fundición centrífuga
GW Precision utiliza tecnología de fundición y moldeo controlados para lacarrete de acero fundidoLos equipos de producción se inspeccionan minuciosamente para garantizar una composición química fiable y uniforme.Fundición centrífugaSe utiliza para mejorar la compacidad estructural y la uniformidad de las propiedades mecánicas, controlando las superficies internas y externas para evitar defectos como grietas, inclusiones de escoria, poros y cavidades. Esto proporciona una base estable para el posterior tratamiento térmico y el mecanizado de precisión.
Tratamiento térmico y fortalecimiento de la superficie
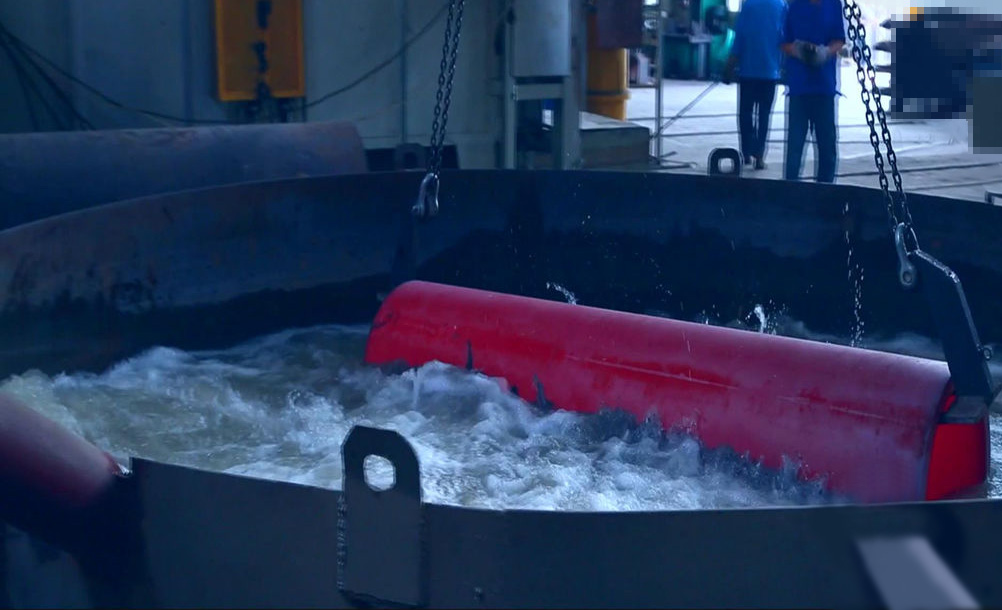
Para cumplir con los requisitos específicos de propiedades mecánicas, la bobina de acero recibe un tratamiento térmico controlado. El proceso especificado es:Enfriamiento en aceite a 850 °C + revenido a alta temperatura a 550 °C durante 4 horas., con una dureza del núcleo objetivo deHRC 28–32para equilibrar fuerza y resistencia.
Para una mayor resistencia al desgaste de la superficie,nitruración iónicapuede proporcionar dureza superficial de≥HV900con una capa de penetración de0,3–0,5 mmAlternativamente, el enfriamiento por láser puede endurecer selectivamente la superficie de contacto paraHRC55–60, con deformación a continuación0,03 mm.
Mecanizado de precisión e inspección
GW Precision tiene aproximadamente80% máquinas herramienta CNC, mejorando su capacidad para el mecanizado de precisión personalizado. Los diámetros exteriores comunes incluyen:Ø665, Ø609, Ø588, Ø572, Ø565, Ø562, Ø560, Ø552, Ø540 y Ø482 mm, con longitudes desdeDe 1000 mm a 3000 mmEl diámetro interior no está limitado y puede fabricarse según los planos del cliente y los requisitos del equipo. La especificación representativa es665 × 605 × 1900 mm.
La inspección incluye la inspección dimensional y, cuando sea necesario, las pruebas de propiedades mecánicas después del tratamiento térmico. Una máquina de equilibrado dinámico de correa anular puede proporcionarPruebas de equilibrado dinámico al 100%.Para productos de bobinas de acero giratorias. También se utilizan personal de embalaje experimentado y métodos de embalaje establecidos para proteger los productos terminados durante el almacenamiento y el transporte.
A través deFundición centrífuga, tratamiento térmico, mecanizado de precisión CNC e inspección de equilibrado dinámico.GW Precision ofrece soluciones personalizadascarrete de aceroSoluciones para máquinas laminadoras de flejes de cobre. El material, las dimensiones, el tratamiento térmico, el refuerzo superficial y los requisitos de inspección se pueden ajustar según los planos del cliente y las condiciones de funcionamiento reales.