




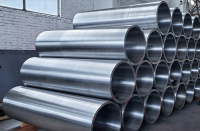
Máquina laminadora de tiras de aluminio con manguito de acero 35CrMoV personalizado
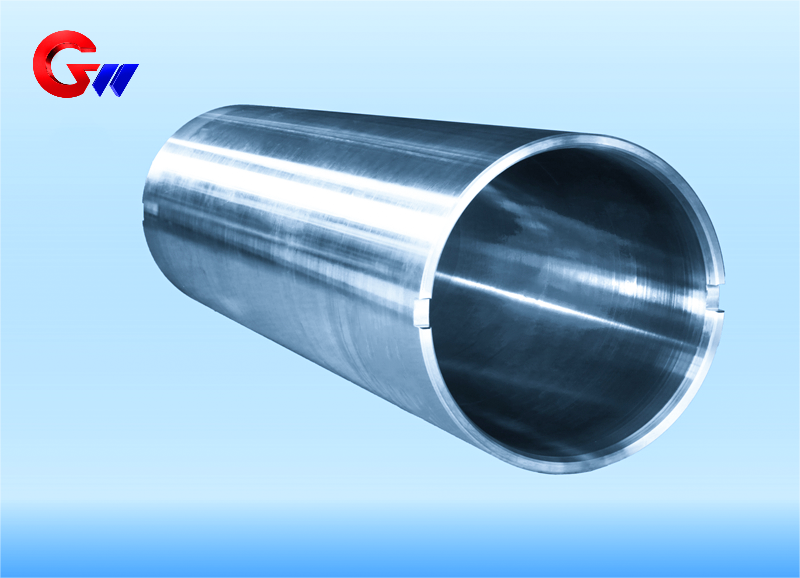
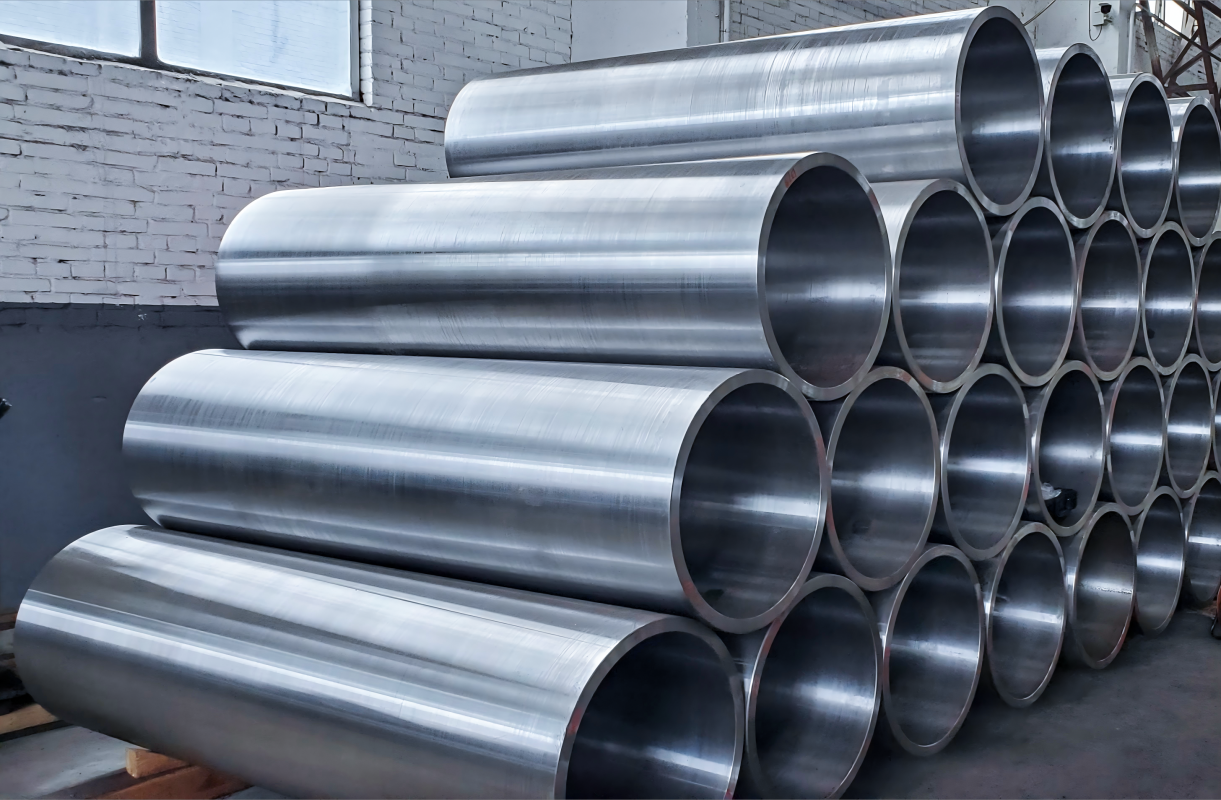
El manguito de acero 35CrMoV se utiliza ampliamente en aplicaciones de laminación de láminas de aluminio, placas de aluminio, láminas de acero inoxidable y flejes. Para equipos de laminación de alta precisión, la concentricidad, el equilibrio dinámico y la estabilidad dimensional del manguito son requisitos de rendimiento importantes. El preformado de manguito de acero 35CrMoV fabricado por GW Precision Technology se produce mediante fundición centrífuga, lo que proporciona una estructura inicial adecuada para el posterior tratamiento térmico, mecanizado de precisión e ingeniería de superficies.
- GW Precision
- China, Luoyang
- Estipulación contractual
- La capacidad anual de la bobina de acero es de 4000 piezas.
- información
Máquina laminadora de tiras de aluminio con manguito de acero 35CrMoV personalizado
ElManguito de acero 35CrMoV para laminadores de fleje de aluminioEs un componente personalizado de alta resistencia y durabilidad, desarrollado para equipos de laminación que requieren alta precisión dimensional, rotación estable y alta calidad superficial. Los manguitos de acero utilizados en aplicaciones de laminación de láminas de aluminio, placas de aluminio, láminas de acero inoxidable y flejes están expuestos a cargas mecánicas, efectos térmicos, aceite de laminación y micromovimientos relativos. Por lo tanto, el proceso de fabricación debe considerar conjuntamente el rendimiento del material, la concentricidad, el equilibrio dinámico, la dureza superficial y la estabilidad dimensional.
ElLa pieza en bruto para manguito de acero 35CrMoV fabricada por GW Precision Technology se obtiene mediante fundición centrífuga.La pieza fundida por centrifugación sirve de base para los procesos posteriores de tratamiento térmico, mecanizado e ingeniería de superficies. El manguito final se puede personalizar según las dimensiones y los requisitos técnicos del equipo de laminación de fleje de aluminio del cliente.
Aplicación en laminadoras de flejes de aluminio
En laminadores de seis y doce rodillos, el manguito de acero 35CrMoV personalizado se puede utilizar junto con rodillos intermedios o rodillos de soporte. Una de sus funciones principales es reforzar el soporte de los rodillos y soportar la fuerza de flexión radial generada durante el laminado de la tira de aluminio. Los datos de aplicación suministrados indican un rango de carga típico de300–600 MPa.
Para equipos de laminación de alta velocidad, mantener la precisión dimensional y dinámica también es importante. A velocidades de laminación de aproximadamente10–25 m/s, el manguito está diseñado para soportar el control de la fluctuación de la separación del rodillo a≤0,005 mmEste requisito otorga especial importancia a la concentricidad, la precisión del mecanizado y el equilibrio dinámico.
La camisa también participa en la gestión térmica durante el laminado. La fricción de la rodadura genera calor, y la temperatura instantánea en el área de contacto puede alcanzar aproximadamente200–250 °CPor lo tanto, el material y el estado de la superficie deben permanecer estables bajo cargas térmicas y mecánicas repetidas.
Condiciones de trabajo en el laminado de aluminio
El laminado de aluminio crea requisitos específicos para el rendimiento del manguito de acero. Las virutas o partículas de material de aluminio pueden adherirse a la superficie de trabajo, por lo que la especificación técnica suministrada exige una dureza superficial de≥HRC45para mejorar la resistencia a la adherencia y al desgaste de la superficie.
El manguito también puede funcionar en un entorno de aceite de laminación a base de emulsión con un pH de aproximadamente8–10Por lo tanto, la resistencia a la corrosión se tiene en cuenta en el diseño de ingeniería de superficies, especialmente cuando la superficie del manguito está expuesta al fluido de laminación durante períodos prolongados.
La carga mecánica es otra consideración importante. Los datos de la aplicación especifican más que10 ciclos de carga, lo que indica un alto requisito de vida útil por fatiga para el manguito. Además, puede producirse desgaste por micromovimiento en la superficie de contacto del cojinete, con una cantidad de deslizamiento relativa especificada de<50 μmPor lo tanto, el manguito requiere una combinación de resistencia estructural, dureza superficial y resistencia al desgaste por micromovimientos.
Selección de material 35CrMoV
La manga utilizaAcero 35CrMoV, seleccionado por su combinación de resistencia, tenacidad, resistencia al desgaste e idoneidad para el tratamiento térmico.
La composición química típica suministrada para este material es:
C: 0,32–0,38%
Cr: 1,0–1,3%
Aproximadamente: 0,4–0,6%
En: 0,1–0,2%
Se añade vanadio para formarcarburos de tipo MCy refinar la estructura del grano. Los datos del material suministrados indican un tamaño de grano refinado correspondiente aGrados ASTM 10–12.
Después del temple y revenido, la resistencia a la tracción especificada es≥1100 MPa. Los datos del material también especifican una tenacidad a la fractura deKIC ≥90 MPa·m¹/². Para condiciones de temperatura elevada, la tasa de retención de la resistencia a la fluencia se especifica comoshhh85% a 300°C.
Estas propiedades constituyen la base material para un manguito de acero sometido a cargas mecánicas repetidas, efectos térmicos y desgaste superficial durante el laminado a alta velocidad.
Tratamiento térmico y estabilidad dimensional
El proceso principal de tratamiento térmico incluye:temple y revenido.
Para el temple, el proceso especificado es890 °C × 2 h, seguido de enfriamiento alterno agua-aire. El proceso de templado es580 °C × 3 h, con refrigeración por aceite especificada para evitar el segundo tipo de fragilidad por revenido.
La estabilidad dimensional se aborda además mediante procesos de tratamiento adicionales. Los datos de proceso suministrados especificantratamiento criogénico a −196 °C durante 24 h, con austenita residual controlada a<3%.
Un subsiguientetiempo de tratamiento a 200 °C × 8 hSe utiliza para eliminar las tensiones de procesamiento. Estos tratamientos tienen como objetivo mejorar la estabilidad dimensional y reducir la influencia de las tensiones residuales en el manguito de acero acabado.
Refuerzo de superficies y protección contra la corrosión
La ingeniería de superficies se puede aplicar según las condiciones de trabajo requeridas. Las opciones de refuerzo suministradas incluyen:nitruración iónicayextinción láser.
Para la nitruración iónica, el espesor especificado de la capa blanca brillante es20–30 μm, con dureza superficial deHV1100–1300Esta elevada dureza superficial puede mejorar la resistencia al desgaste y a los daños causados por micromovimientos.
El temple láser puede proporcionar una tira endurecida con un ancho de5–8 mmy una profundidad endurecida de1,2–1,5 mmEste proceso puede seleccionarse cuando se requiere un refuerzo superficial localizado.
Para la protección contra la corrosión, las opciones suministradas incluyen:Tratamiento compuesto de baño de sales QPQy recubrimiento nanocompuesto. El tratamiento QPQ se especifica para proporcionar resistencia a la corrosión.De 2 a 3 veces superior al cromado.. Un recubrimiento nanocompuesto como por ejemploTiAlN + MoS₂También se puede aplicar, con un coeficiente de fricción especificado de<0,1.
Proceso de ingeniería de superficies compuestas
Para aplicaciones que requieren múltiples características de rendimiento superficial, el proceso de refuerzo compuesto suministrado consta de cuatro etapas:
A. Tratamiento de arenado, nivel Sa3.0 → B. Nitruración iónica → C. Texturización láser → D. Recubrimiento por pulverización catódica con magnetrón
El recubrimiento final puede utilizar unEstructura multicapa de CrN/AlCrNcon un espesor total de recubrimiento de8–10 μm. La fuerza de unión especificada es≥80 N, medido mediante pruebas de rayado.
Este proceso de ingeniería de superficies combina la preparación de la superficie, la nitruración, la texturización láser y el recubrimiento por deposición física de vapor para mejorar el estado de la superficie de trabajo del manguito de acero. La combinación de tratamientos específica se puede seleccionar según la aplicación de laminación y el rendimiento requerido frente al desgaste y la corrosión.
Requisitos de precisión para manguitos de acero
Para los equipos de laminación de tiras y láminas de aluminio, la concentricidad del manguito y el equilibrio dinámico son críticos porque el manguito funciona como parte de un conjunto giratorio. A velocidades de laminación de10–25 m/sLas desviaciones en la concentricidad o el equilibrio dinámico pueden influir en la estabilidad rotacional y el control del espacio de balanceo.
Por lo tanto, GW Precision Technology considera el proceso de fabricación de la pieza en bruto, el tratamiento térmico, la estabilidad dimensional, el mecanizado de precisión y la ingeniería de superficies como etapas interconectadas, en lugar de operaciones independientes.
La pieza en bruto obtenida por fundición centrífuga proporciona la forma inicial del componente, mientras que el posterior tratamiento térmico y mecanizado establecen las condiciones mecánicas y geométricas requeridas.
El finalmanguito de acero 35CrMoVSe pueden fabricar según los planos del cliente y los requisitos de aplicación para equipos de laminación de flejes de aluminio. La selección del material, el tratamiento térmico, el refuerzo superficial y el recubrimiento se pueden combinar según el entorno operativo requerido.
Fabricación a medida por GW Precision Technology
Tecnología de precisión Co., Ltd. de Luoyang GuangweiEstá ubicada en el lado occidental del distrito de Jianxi, en la ciudad de Luoyang, y los manguitos de acero son una de las principales categorías de productos de la empresa.
GW Precision Technology fabrica manguitos de acero personalizados para aplicaciones de laminación industrial. Para elmanguito de acero 35CrMoVEl proceso de fabricación puede incluir la fundición centrífuga de la pieza en bruto, el temple y revenido, el tratamiento de estabilidad dimensional, el mecanizado de precisión y la ingeniería de superficies.
El producto está destinado a aplicaciones de laminación de láminas de aluminio, placas de aluminio, láminas de acero inoxidable y tiras donde se requiere alta resistencia, resistencia al desgaste, concentricidad, equilibrio dinámico y rendimiento superficial. Al combinar las características del material deAcero 35CrMoVGracias a un tratamiento térmico y una ingeniería de superficies específicos para cada aplicación, el manguito se puede configurar para diferentes equipos de laminación y condiciones de trabajo.



