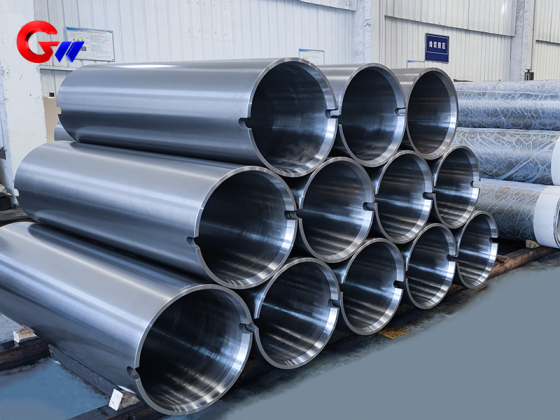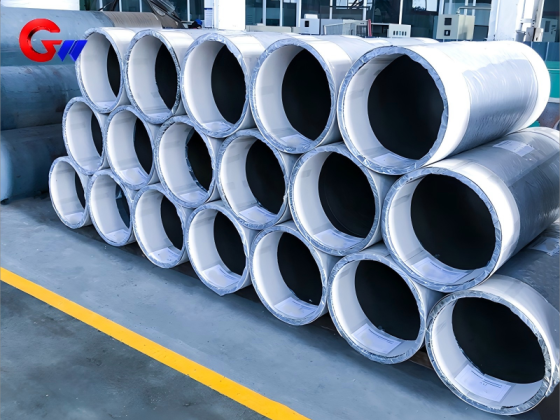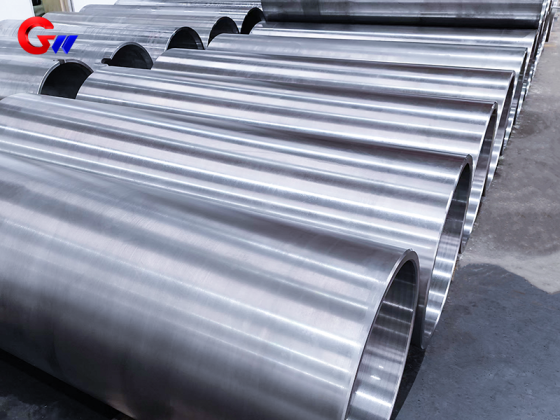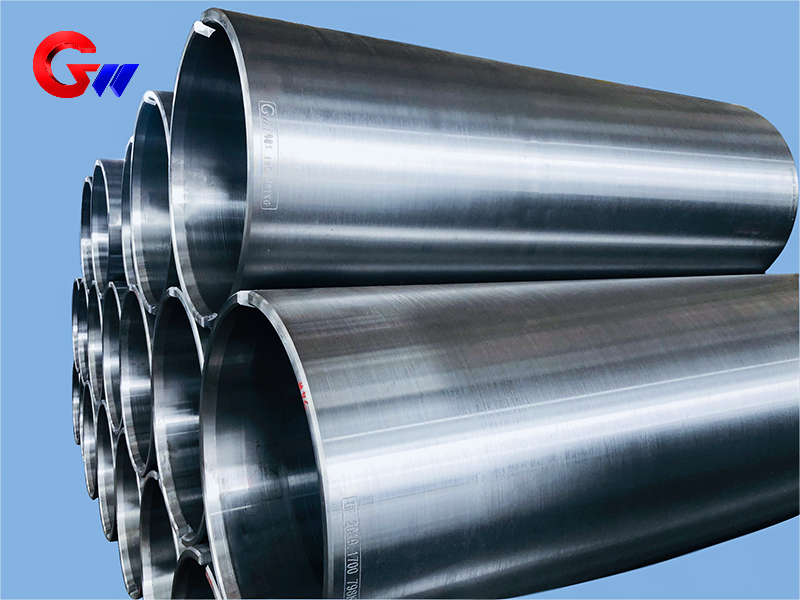
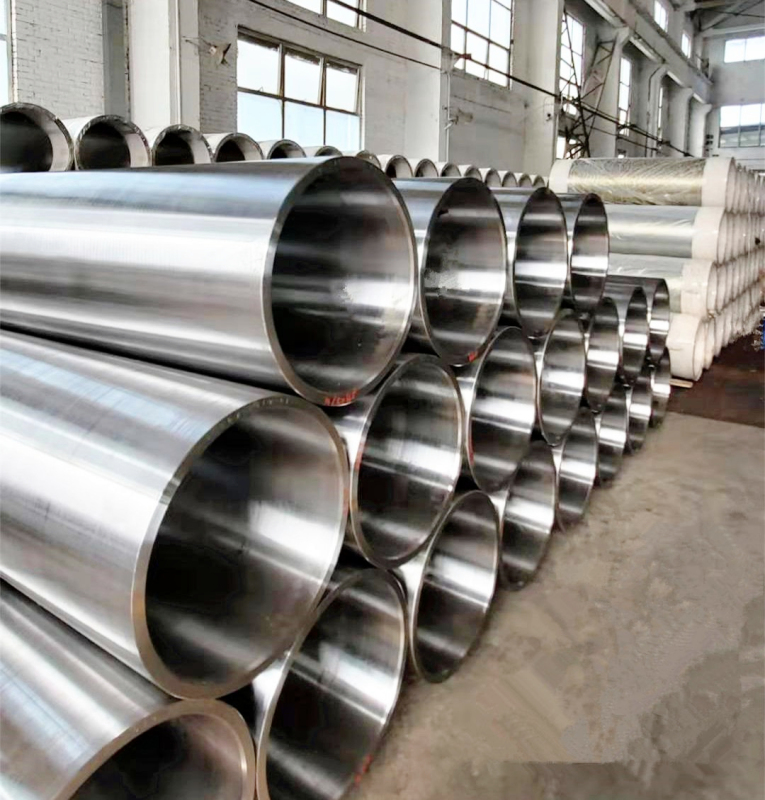
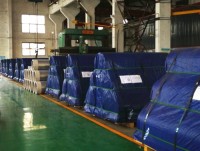
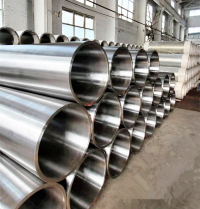
Bobina de acero fundido utilizada en la máquina laminadora de láminas de cobre.
Manguito de acero fundido 35CrMoV para laminadores de lámina de cobre, fabricado mediante fundición centrífuga, tratamiento térmico, perforación específica, mecanizado CNC de precisión e inspección de equilibrado dinámico al 100%. Las especificaciones personalizadas incluyen 565×505×1600 mm y 665×605×2000 mm, con propiedades mecánicas y tolerancias geométricas controladas según los requisitos del cliente.
- GW Precision
- China, Luoyang
- Estipulación contractual
- La capacidad anual de la bobina de acero es de 4000 piezas.
- información
Bobina de acero fundido utilizada en la máquina laminadora de láminas de cobre.
| Carrete de acero fundido | Material | Especificación |
| Utilizado en la máquina laminadora de láminas de cobre. | 35CrMoV | 565*505*1600 |
| 35CrMoV | 665*605*2000 |
El manguito de acero fundido es un componente mecánico de precisión de gran tamaño utilizado en equipos de laminación de láminas de cobre. GW Precision fabrica manguitos de acero personalizados según los planos del cliente, los requisitos de material, las tolerancias dimensionales y los requisitos de precisión geométrica. Para este producto,acero aleado 35CrMoVse utiliza como material, con especificaciones disponibles de565×505×1600 mmy665×605×2000 mm.
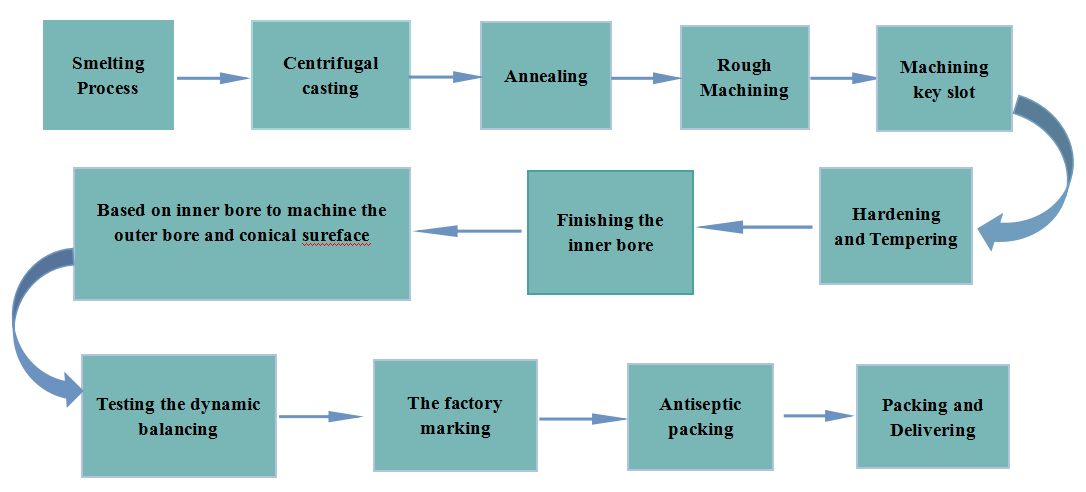
El proceso de fabricación combina fusión y fundición controladas, fundición centrífuga, tratamiento térmico, perforación específica, mecanizado CNC de precisión e inspección de equilibrado dinámico. El sistema de procesamiento completo se desarrolla mediante la mejora continua para controlar la concentricidad, la cilindricidad, la simetría y el equilibrio dinámico del manguito de acero fundido.
Propiedades mecánicas y del material 35CrMoV
El manguito de acero fundido 35CrMoV se somete a un tratamiento térmico mediante temple y revenido para obtener las propiedades mecánicas requeridas. Los indicadores de rendimiento típicos tras el tratamiento térmico incluyen dureza, resistencia a la tracción, límite elástico, elongación, tenacidad al impacto y dureza a alta temperatura.
Las propiedades mecánicas típicas son:
Dureza: HRC 48–52 a temperatura ambiente, probado mediante dureza Rockwell segúnASTM E18.
Resistencia a la tracción: 1500–1800 MPa a temperatura ambiente, probado segúnASTM E8.
Límite elástico: 1200–1400 MPa.
Alargamiento: 10–15%, basado en unLongitud de calibre de 50 mm.
Resistencia al impacto: 20–40 J/cm², probado mediante el método de impacto con entalla Charpy.
Dureza roja: ≥HRC 38 a 600 °Cprobado después1 hora de mantenimiento a alta temperatura.
Estas propiedades son importantes para un manguito de acero utilizado en maquinaria de laminación, ya que el componente debe mantener una resistencia y estabilidad dimensional adecuadas durante el funcionamiento mecánico continuo. El tratamiento térmico final y los requisitos de inspección pueden controlarse según las especificaciones técnicas del cliente.
Proceso de fusión y fundición controlado
GW Precision utiliza tecnología de fusión y fundición controlada para la producción de manguitos de acero fundido. El equipo de fusión y fundición se complementa con procedimientos de inspección y ensayo para controlar la composición química del material del manguito de acero fundido.
El control preciso de la composición del material proporciona una base fiable para los procesos posteriores de fundición, tratamiento térmico y mecanizado. El proceso de inspección del material se utiliza para verificar que el manguito de acero cumpla con los requisitos especificados antes de proceder a las siguientes etapas de fabricación.
En el caso de manguitos de acero de gran tamaño, la calidad de la pieza fundida influye directamente en la estabilidad del mecanizado posterior y en la precisión geométrica final. Por lo tanto, el control del material y la calidad de la fundición son aspectos importantes del proceso de fabricación completo.
Fundición centrífuga para la fundición de manguitos de acero
Fundición centrífugaSe utiliza para la fundición de camisas de acero para mejorar la calidad e integridad de las superficies internas y externas. El proceso de fundición centrífuga ayuda a reducir la aparición de defectos superficiales comogrietas, inclusiones de escoria, poros y agujeros de arena.
La calidad de la superficie de fundición es especialmente importante para un componente cilíndrico de gran tamaño, ya que el mecanizado posterior debe generar superficies cilíndricas internas y externas precisas a partir de la pieza fundida. Un proceso de fundición estable proporciona una base adecuada para el mandrinado, el torneado, el rectificado y otras operaciones de mecanizado de precisión.
Tras la fundición y la inspección preliminar, la pieza en bruto del manguito de acero pasa a los procesos posteriores de mecanizado y tratamiento térmico. El proceso de fabricación específico se ajusta según las especificaciones del manguito y los requisitos del cliente.
Tratamiento térmico del manguito de acero fundido
El tratamiento térmico es una etapa importante en la fabricación del manguito de acero fundido 35CrMoV cuando se requieren propiedades mecánicas específicas.
GW Precision aplica un proceso de tratamiento térmico avanzado a los manguitos de acero que requieren un rendimiento mecánico específico. Tras el tratamiento térmico, se realizan las correspondientes pruebas de propiedades mecánicas para verificar el estado del producto final.
El proceso de tratamiento térmico está diseñado para obtener la dureza y resistencia requeridas, manteniendo las propiedades mecánicas necesarias para la aplicación en la laminadora. La inspección de propiedades mecánicas se realiza junto con la inspección dimensional convencional, de modo que se pueda evaluar el estado del producto tanto en función del rendimiento del material como de la precisión del mecanizado.
Para este manguito de acero fundido 35CrMoV, el rendimiento típico tratado térmicamente incluye:Dureza HRC 48–52,Resistencia a la tracción de 1500–1800 MPa,Límite elástico de 1200–1400 MPa,10–15% de elongación, yResistencia al impacto de 20–40 J/cm². El requisito de dureza a alta temperatura es≥HRC 38 a 600 °C después de una hora de retención.
El estado final del tratamiento térmico se controla de acuerdo con los requisitos de propiedades mecánicas especificados por el cliente y los criterios de inspección aplicables.
Máquina perforadora de agujeros especializada
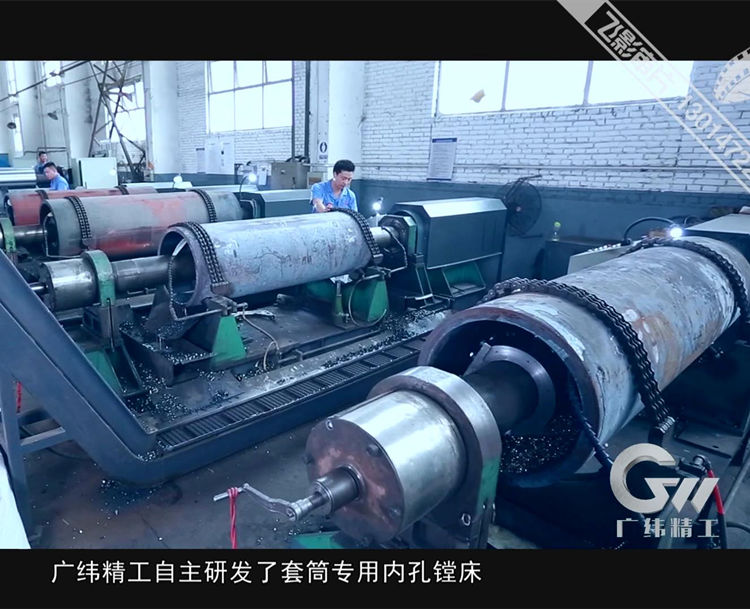
Una de las capacidades de fabricación importantes para este manguito de acero fundido es la máquina perforadora de agujeros dedicada desarrollada independientemente por la empresa. El equipo fue investigado y desarrollado por GW Precision y ha obtenido unapatente nacional.
La máquina especializada está diseñada con buena rigidez y alta precisión de mecanizado. Su estructura de mecanizado utiliza un sistema de sujeción antirretorno, lo que ayuda a mantener la posición de la pieza durante el proceso de mecanizado de agujeros.
El desarrollo y la mejora continua de este equipo especializado han ayudado a GW Precision a establecer un sistema de procesamiento integrado para grandes manguitos de acero. El sistema se centra en el controlconcentricidad, cilindricidad, simetría y equilibrio dinámicoa lo largo de todo el proceso de fabricación.
Las tolerancias dimensionales específicas y las tolerancias de precisión geométrica se controlan estrictamente de acuerdo con los planos y los requisitos técnicos del cliente, en lugar de aplicar una tolerancia fija independientemente del diseño real del producto.
Mandrinado de precisión de la pieza en bruto de manguito de acero
La pieza en bruto del manguito de acero fundido se procesa primero en la máquina perforadora de agujeros específica desarrollada por GW Precision.
Durante el mandrinado, la pieza en bruto del manguito se puede ajustar para lograr la concentricidad entre los extremos delantero y trasero de la abertura. Este método de posicionamiento ayuda a mantener condiciones de corte estables y a mejorar la precisión del mecanizado.
Durante el proceso de corte, la pieza permanece fija mientras el eje de la herramienta gira para mecanizar el orificio interior. Este método de mecanizado evita los errores asociados a la rotación de la pieza, como la conicidad y otros defectos de forma.
La evacuación estable de las virutas durante el mecanizado también contribuye a mejorar el estado de la superficie mecanizada y reduce la posibilidad de que las virutas la rayen. Estas características del proceso son importantes al mecanizar manguitos de acero de gran diámetro y longitud, donde la estabilidad del mecanizado afecta directamente a la precisión geométrica final.
Mecanizado CNC de doble autocentrado
Después de taladrar y perforar el agujero, el manguito de acero fundido se procesa aún más utilizando unmáquina herramienta CNC de doble autocentradoDesarrollado a partir de la dilatada investigación y experiencia de GW Precision en el mecanizado de alta precisión de componentes de gran tamaño.
En ambos extremos del manguito se instalan mandriles de soporte hidráulico. Estos mandriles permiten posicionar rápidamente los dos extremos del orificio interior y ayudan a controlar la concentricidad entre las secciones delantera y trasera del orificio interior dentro de la tolerancia permitida.
Tras el posicionamiento, la máquina herramienta procesa la superficie cilíndrica exterior controlando la concentricidad entre los círculos interior y exterior dentro del rango de tolerancia permitido.
Los círculos cónicos de los orificios interiores en ambos extremos también se procesan y controlan para mantener la concentricidad dentro de la tolerancia especificada. Este método de mecanizado de doble autocentrado es particularmente útil para manguitos de acero de gran tamaño, ya que la relación entre el orificio interior, el diámetro exterior y las superficies de referencia de ambos extremos influye directamente en la precisión del ensamblaje final.
Precisión geométrica y control de procesos
Para un manguito de acero fundido de gran tamaño utilizado en equipos de laminación de láminas de cobre, la precisión dimensional por sí sola no es suficiente para evaluar el producto final. También debe controlarse la relación entre las diferentes superficies mecanizadas.
Por lo tanto, el sistema de procesamiento integrado de GW Precision se centra en varias características geométricas clave, incluidas:concentricidad, cilindricidad y simetríaEstos parámetros se controlan a lo largo de toda la secuencia de procesamiento, en lugar de tenerse en cuenta únicamente durante la inspección final.
La máquina perforadora especializada, la máquina herramienta CNC de doble autocentrado y los procesos de mecanizado de precisión relacionados trabajan conjuntamente para establecer referencias de mecanizado estables para el manguito de acero.
La tolerancia dimensional y geométrica específica se determina según los planos y requisitos técnicos del cliente. Esto permite fabricar el manguito de acero fundido para diferentes configuraciones de laminadoras de lámina de cobre e interfaces de equipos distintas, sin necesidad de utilizar dimensiones estándar no compatibles.
Prueba de equilibrio dinámico
El equilibrado dinámico es un elemento de inspección importante para un manguito de acero giratorio de gran tamaño utilizado en la maquinaria de laminación.
Además de la inspección dimensional convencional y las pruebas de propiedades mecánicas posteriores al tratamiento térmico, GW Precision realiza una inspección de equilibrado dinámico para verificar aún más la calidad de los productos de manguitos de acero fundido.
AMáquina de equilibrado dinámico de correa anularestá disponible paraPruebas de equilibrado dinámico al 100%.de los manguitos de acero fundido. La inspección de equilibrado ayuda a identificar desequilibrios residuales que podrían afectar el estado de rotación del componente.
En el caso de componentes giratorios de gran tamaño, el equilibrio dinámico está estrechamente relacionado con un funcionamiento estable. Por lo tanto, el equilibrio dinámico se incorpora al proceso de inspección junto con la precisión dimensional, la precisión geométrica y las propiedades mecánicas del tratamiento térmico.
Manguito de acero fundido a medida para laminadoras de láminas de cobre
El manguito de acero fundido 35CrMoV se fabrica para aplicaciones en laminadoras de láminas de cobre y se puede personalizar según los planos y requisitos técnicos del cliente. Las especificaciones del producto disponibles en los datos actuales incluyen:565×505×1600 mmy665×605×2000 mm.
El proceso de fabricación de GW Precision abarca el control de materiales y fundición, la fundición centrífuga, el tratamiento térmico, el taladrado de agujeros específicos, el mandrinado de precisión, el mecanizado CNC de doble autocentrado y la inspección de equilibrado dinámico.
La combinación de estos procesos tiene como objetivo garantizar un control estable del estado del material, las propiedades mecánicas, la precisión dimensional y la precisión geométrica del manguito de acero. Para productos que requieren propiedades mecánicas específicas, se realiza un tratamiento térmico conforme a los requisitos técnicos aplicables, seguido de las correspondientes pruebas de propiedades mecánicas.
Para el mecanizado de precisión, la máquina perforadora especializada desarrollada por GW Precision proporciona un método de mecanizado estable para piezas en bruto de gran tamaño. El posterior proceso de mecanizado CNC de doble autocentrado controla la relación entre las superficies cilíndricas interior y exterior y la geometría del orificio interior en ambos extremos.