Manguito de acero 35CrMoV personalizado para máquina laminadora en frío
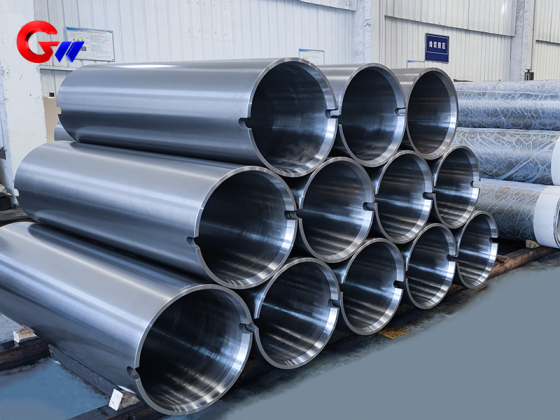
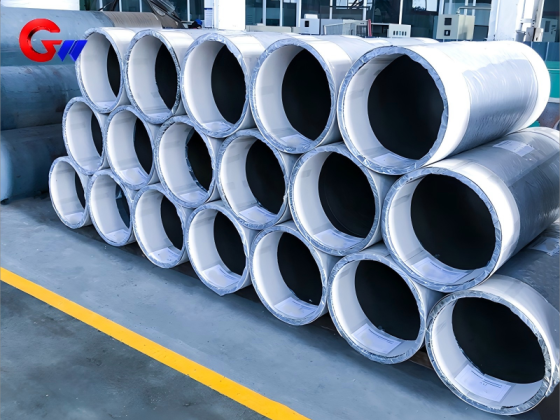
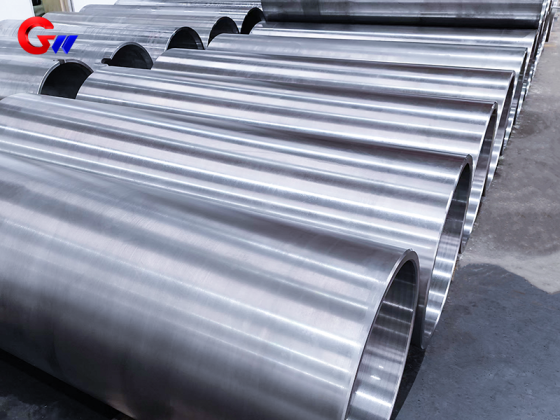
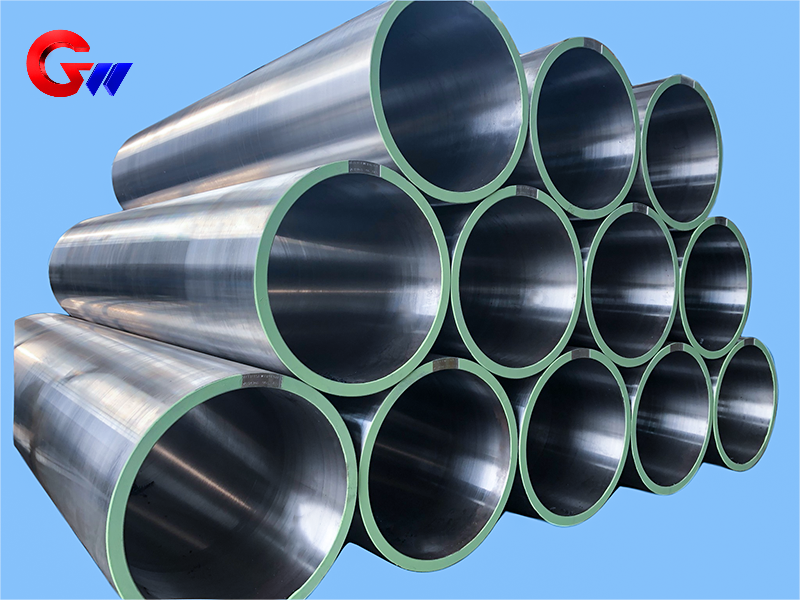
El manguito de acero 35CrMoV para laminadores en frío es un componente de alta resistencia fabricado a medida para la transmisión de fuerza, el soporte de rodillos y el posicionamiento preciso en equipos de laminación en frío. Sus dimensiones son Φ502 × Φ560 × 1700 mm. En estado templado y revenido, sus propiedades mecánicas incluyen una resistencia a la tracción de 900–1100 MPa, un límite elástico de 750–950 MPa, una elongación de ≥12%, una energía de impacto de ≥50 J a temperatura ambiente, una dureza de HRC 28–35 y una contracción seccional de ≥45%. El manguito se fabrica mediante procesos de forjado controlado, mecanizado de precisión, tratamiento térmico, endurecimiento superficial e inspección.
- GW Precision
- China, Luoyang
- Estipulación contractual
- La capacidad anual de la bobina de acero es de 4000 piezas.
- información
 Manguito de acero 35CrMoV personalizado para máquina laminadora en frío
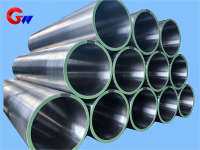
ElManguito de acero 35CrMoV para laminadores en fríoes un componente mecánico personalizado diseñado para la transmisión de fuerza, soporte de rodillos, posicionamiento y funcionamiento estable en equipos de laminación en frío. El manguito está fabricado conAcero 35CrMoVy tiene un tamaño especificado deΦ502 × Φ560 × 1700 mm.
Durante el laminado en frío, el manguito está sometido a torsión de laminación, fuerza de laminación radial, vibración, carga de impacto, fricción por deslizamiento y cambios de temperatura. Por lo tanto, sus propiedades materiales, concentricidad, cilindricidad, precisión dimensional, dureza superficial y equilibrio dinámico deben controlarse según los requisitos del laminador.
Propiedades mecánicas del acero 35CrMoV
Los datos de propiedades mecánicas suministrados se aplican aAcero 35CrMoV en estado templado y revenido., utilizando un proceso de temple seguido de un revenido a alta temperatura.
Los valores de rendimiento típicos son:
Resistencia a la tracción: 900–1100 MPaprobado según GB/T 228.1 (ISO 6892)
Límite elástico: 750–950 MPa
Alargamiento: ≥12%, con una longitud de calibración de 5d, donde d es el diámetro de la muestra.
Energía de impacto: ≥50 J a temperatura ambiente, según GB/T 229 (ISO 148)
Dureza: HRC 28–35en estado templado y revenido, según GB/T 230.1
Contracción seccional: ≥45%
Estas propiedades proporcionan una combinación de resistencia, tenacidad y resistencia a la deformación para un manguito de acero que opera bajo cargas mecánicas repetidas en equipos de laminación en frío.
Comparación de materiales
En comparación con otros aceros de aleación Cr-Mo utilizados para aplicaciones de manguitos de acero,35CrMoVProporciona una combinación equilibrada de resistencia y dureza.
A modo de referencia, la comparación de materiales proporcionada ofrece los siguientes valores típicos:
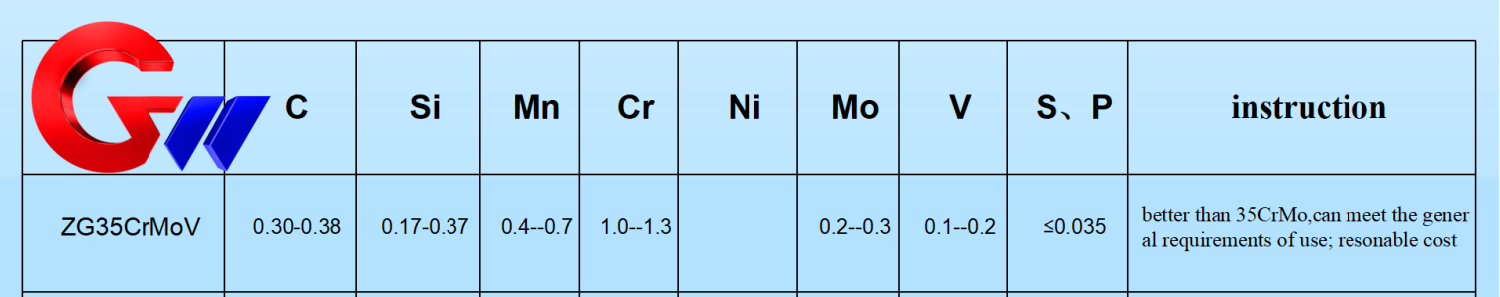
| Material | Contenido de carbono | Contenido de vanadio | Resistencia a la tracción | Características principales |
|---|---|---|---|---|
| 35CrMoV | 0,32–0,40% | 0,10–0,20% | 900–1100 MPa | Resistencia y tenacidad integrales, costo relativamente bajo. |
| 42CrMo | 0,38–0,45% | — | 1000–1200 MPa | Mayor resistencia, pero tenacidad ligeramente menor. |
| 34CrNiMo6 | 0,30–0,38% | — | 1000–1300 MPa | Alta tenacidad y resistencia a la fatiga, incluyendo níquel. |
La selección del acero 35CrMoV proporciona un equilibrio práctico entre el rendimiento mecánico y el coste de fabricación para los manguitos de acero para laminación en frío personalizados.
Función en laminadores en frío
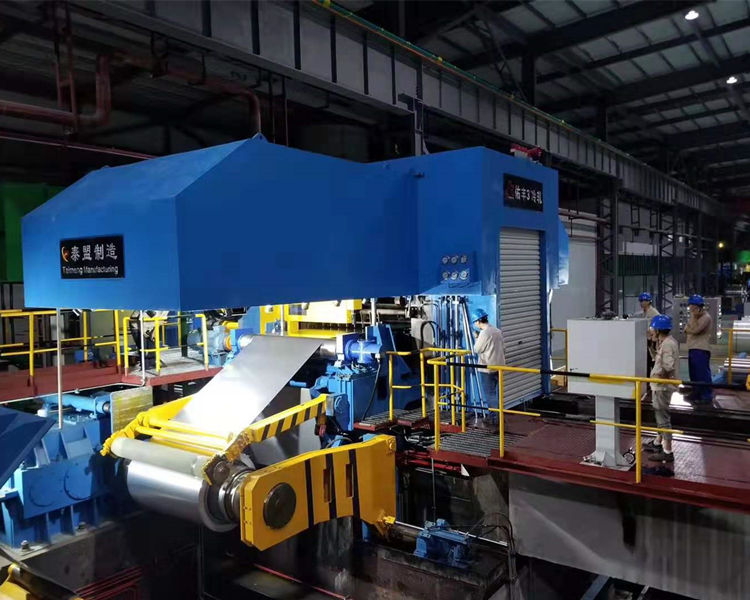
El personalizadomanguito de acero 35CrMoVRealiza diversas funciones en un laminador en frío.
En primer lugar, proporcionatransmisión de fuerza y soporte. El manguito conecta el laminador y el eje de transmisión, transfiere el par de rodadura que puede alcanzar2000 kN·m o másy soporta fuerzas de rodadura radiales en el rango de aproximadamente500–3000 toneladasSegún los datos de la solicitud proporcionados.
En segundo lugar, la funda proporcionaposicionamiento de precisión. La coaxialidad especificada entre el laminador y el sistema de transmisión es≤0,02 mmMantener esta relación ayuda a reducir los problemas relacionados con la alineación, como la desviación de la banda y el espesor desigual de la misma.
En tercer lugar, la manga contribuye aresistencia a la fatiga y amortiguación de vibracionesLos equipos de laminación en frío pueden experimentar vibraciones y cargas de impacto, incluidas fuerzas dinámicas causadas por cambios repentinos en el caudal. Por lo tanto, el manguito necesita suficiente resistencia y tenacidad para soportar cargas repetidas.
Resistencia al desgaste y estabilidad térmica
La superficie de contacto entre el manguito de acero y los componentes del cojinete o rodillo puede experimentar fricción de deslizamiento a largo plazo. El requisito técnico suministrado especifica una dureza superficial deHRC 50–55para que la superficie de contacto mejore la resistencia al desgaste.
Los equipos de laminación en frío generalmente operan a aproximadamente60–120 °CSegún los datos de funcionamiento proporcionados, el manguito debe mantener la precisión dimensional a estas temperaturas y sus características de dilatación térmica deben ser compatibles con el sistema de laminación.
La combinación de la tenacidad del núcleo y el refuerzo de la superficie permite que el manguito de acero satisfaga los diferentes requisitos entre la estructura interna del material y la superficie de contacto de trabajo.
Forjado y preparación de piezas en bruto
El proceso de fabricación comienza con la preparación del lingote. El proceso suministrado especifica el uso deLingotes de acero ESRpara obtener un estado de material más limpio, conS y P controlados a ≤0,015%.
El espacio en blanco se forma a través deforjado multidireccional a 1100–850 °C, con una relación de forjado de≥4Este proceso de forjado tiene como objetivo eliminar los defectos relacionados con la fundición y mejorar la estructura interna del material.
Después del forjado, la pieza en bruto se normaliza inmediatamente a880 °C × 2 hLa normalización se utiliza para refinar la estructura del grano y establecer una condición adecuada para el mecanizado y el tratamiento térmico posteriores.
Mecanizado de precisión
Tras el forjado y el tratamiento térmico preliminar, el manguito de acero se somete a un mecanizado en bruto y de semiprecisión.
Durante el mecanizado en bruto, el diámetro exterior y las caras de los extremos se procesan en el torno, dejando un margen de mecanizado de2–3 mmTambién se realizan taladrados y roscados, con una precisión de rosca especificada de6H.
Para el canal de refrigeración interno, se utiliza la perforación de agujeros profundos. El requisito suministrado especifica un diámetro de agujero deΦ15 ±0,2 mmy rectitud de≤0,1 mm/m.
Luego se perfora el agujero interior paraPrecisión IT7, con cilindricidad controlada a≤0,01 mmEstas operaciones de mecanizado establecen la base geométrica para los procesos posteriores de rectificado y bruñido de precisión.
Tratamiento térmico y fortalecimiento de la superficie
El principal proceso de tratamiento térmico para el manguito de acero 35CrMoV estemple y revenido a alta temperatura.
El proceso de enfriamiento especificado es850 °C seguido de enfriamiento con aceite, seguido de un revenido a alta temperatura a550 °C × 4 hLa dureza resultante se especifica enHRC 28–32, manteniendo al mismo tiempo la resistencia central requerida.
Para la superficie de trabajo,nitruración iónicase puede aplicar. La dureza superficial especificada es≥HV900, con una profundidad de capa nitrurada de0,3–0,5 mmSegún los datos proporcionados, este tratamiento puede aumentar la resistencia al desgaste en aproximadamentecinco veces.
Alternativamente,extinción láserpuede utilizarse para reforzar selectivamente la superficie de contacto. La dureza especificada después del temple láser esHRC 55–60, con deformación controlada a<0,03 mm.
Rectificado de precisión e inspección
Tras el tratamiento térmico y el endurecimiento superficial, el manguito de acero se somete a un mecanizado de precisión.Rectificadora cilíndrica CNCse utiliza para rectificado de precisión, con tolerancia dimensional controlada a±0,005 mmy rugosidad superficial deRa ≤0,4 μm.
El orificio interior se procesa posteriormente mediante bruñido, controlando la redondez.≤0,005 mm.
La inspección incluyepruebas ultrasónicassegún lo suministradoEN 10228-3estándar, sin defectos mayores queΦ1 mm. La tensión residual también se puede inspeccionar utilizando elmétodo de difracción de rayos X, con la capa de tensión de compresión especificada alcanzando≥0,2 mm.
Estos procedimientos de inspección proporcionan un control adicional de la calidad del material interno, la precisión del mecanizado y las tensiones residuales del manguito de acero acabado.
Equipos especializados para la perforación de agujeros
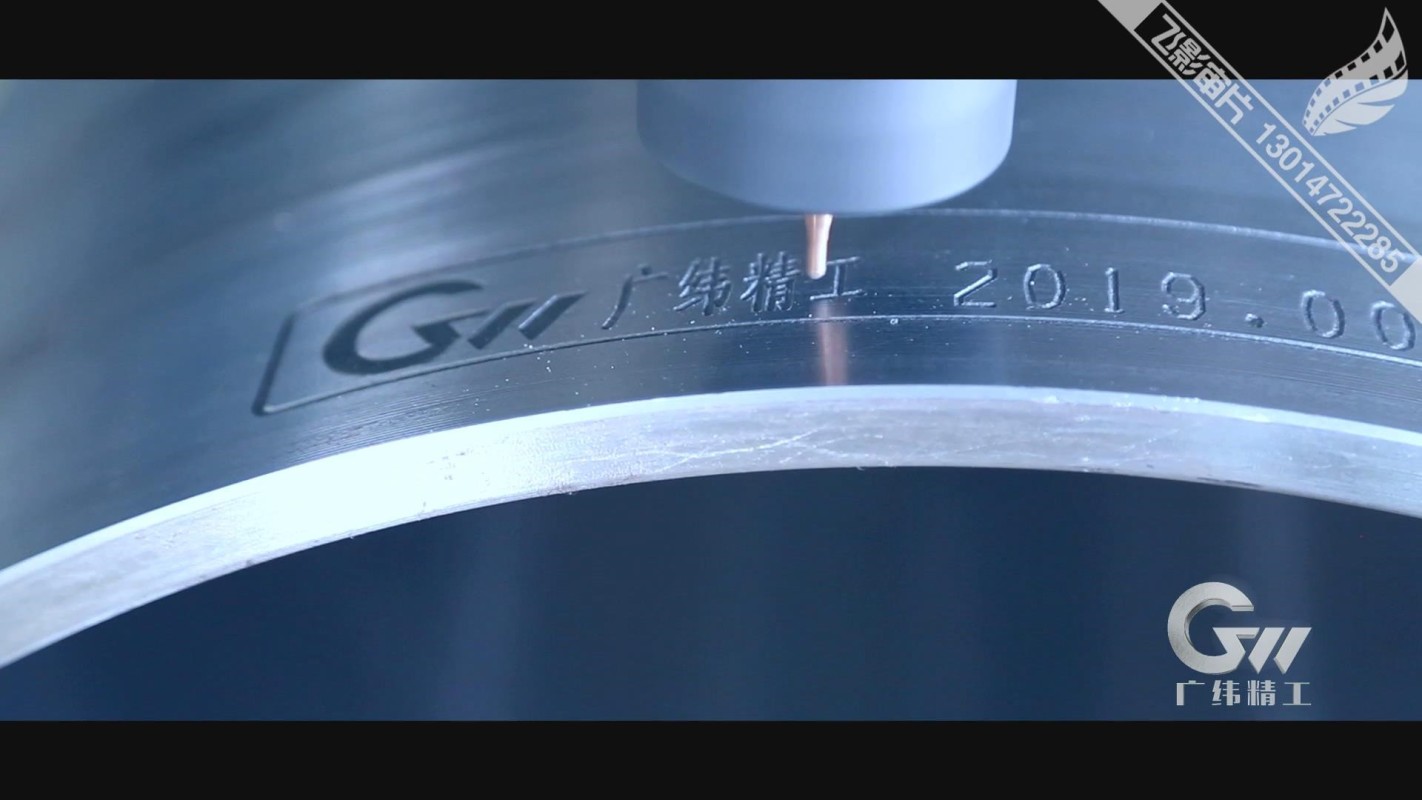
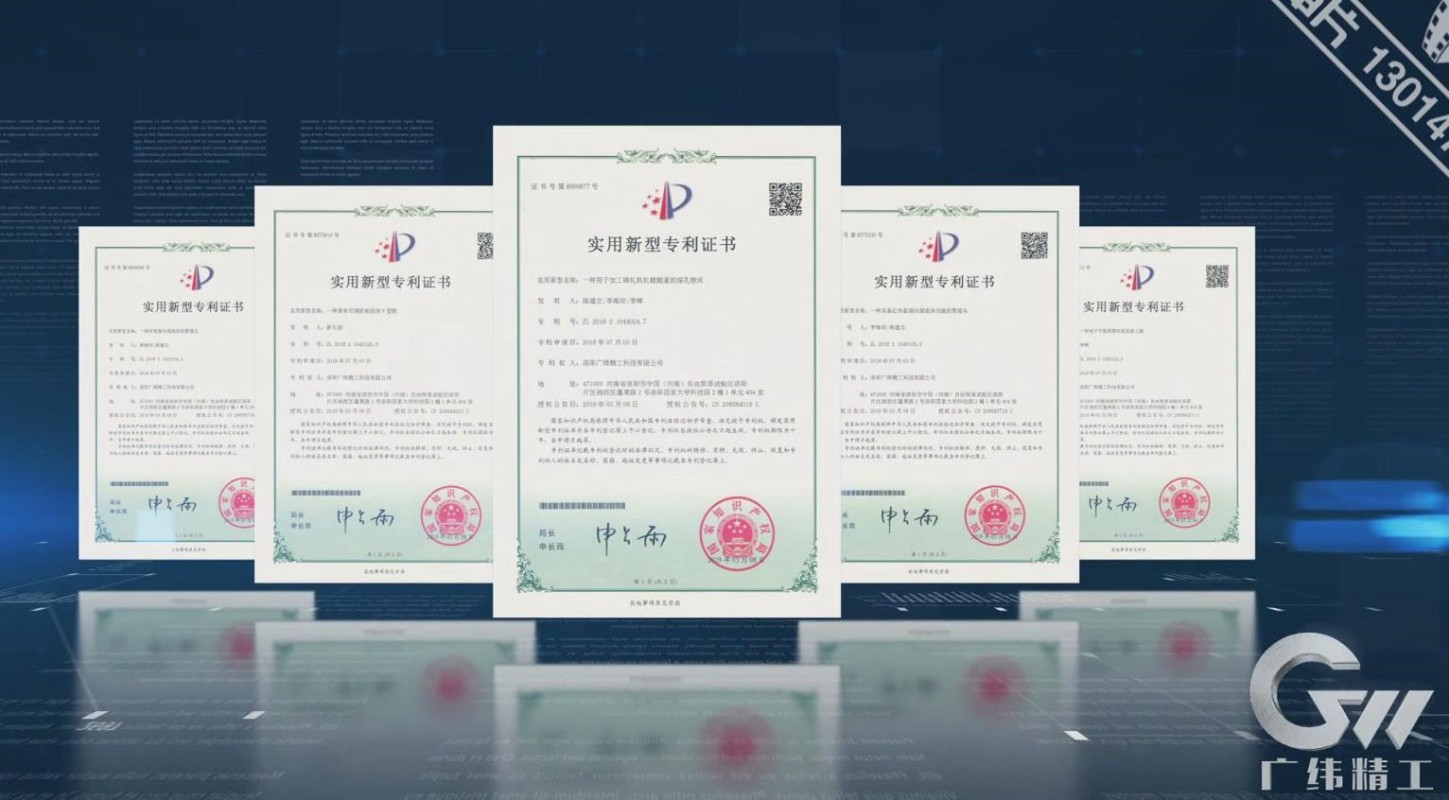
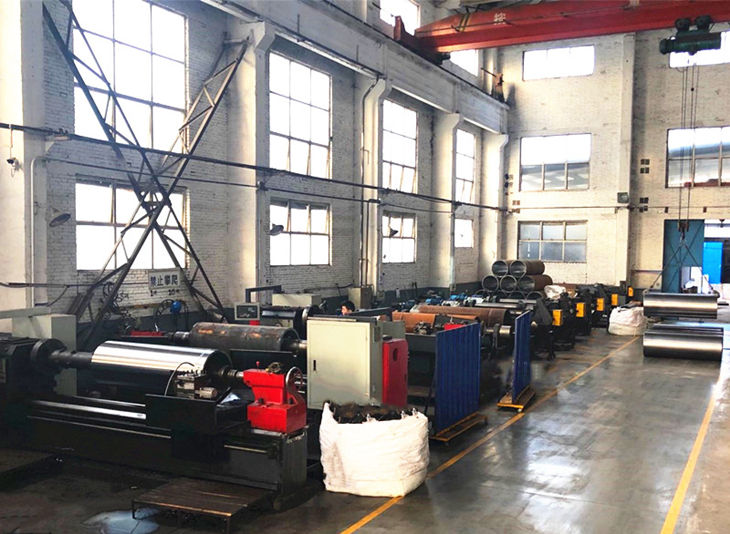
GW Precision Technology utiliza unMáquina perforadora de agujeros dedicada desarrollada de forma independientepara el procesamiento de manguitos de acero. El equipo fue investigado y desarrollado por la empresa y ha obtenido unapatente nacional.
La máquina está diseñada con buena rigidez, una estructura de mecanizado de sujeción sin retorno y alta precisión de mecanizado. Mediante la mejora continua del equipo y el proceso de fabricación, GW Precision Technology ha desarrollado un sistema de procesamiento integrado para controlar elconcentricidad, cilindricidad, simetría y equilibrio dinámicode manguitos de acero 35CrMoV.
Las tolerancias dimensionales específicas y los requisitos de precisión geométrica se controlan según las especificaciones del cliente para el manguito de acero. Esto permite adaptar el proceso de fabricación a diferentes configuraciones de laminadoras en frío y especificaciones técnicas.
Manguito de acero para laminación en frío personalizado
Elmanguito de acero 35CrMoVSe fabrica de acuerdo con los requisitos técnicos del laminador en frío del cliente. Su tamaño especificado esΦ502 × Φ560 × 1700 mm, con propiedades mecánicas controladas, precisión de mecanizado, rendimiento superficial y requisitos de inspección.
La ruta de fabricación integraPreparación de lingotes de acero ESR, forjado multidireccional, normalizado, mecanizado en bruto, taladrado de agujeros profundos, mandrinado de agujeros interiores, temple y revenido, endurecimiento superficial, rectificado de precisión, bruñido e inspección final..
Este proceso integrado tiene como objetivo proporcionar un manguito de acero personalizado con la combinación requerida de resistencia, tenacidad, resistencia al desgaste, precisión dimensional y precisión geométrica para aplicaciones en laminadores en frío.