



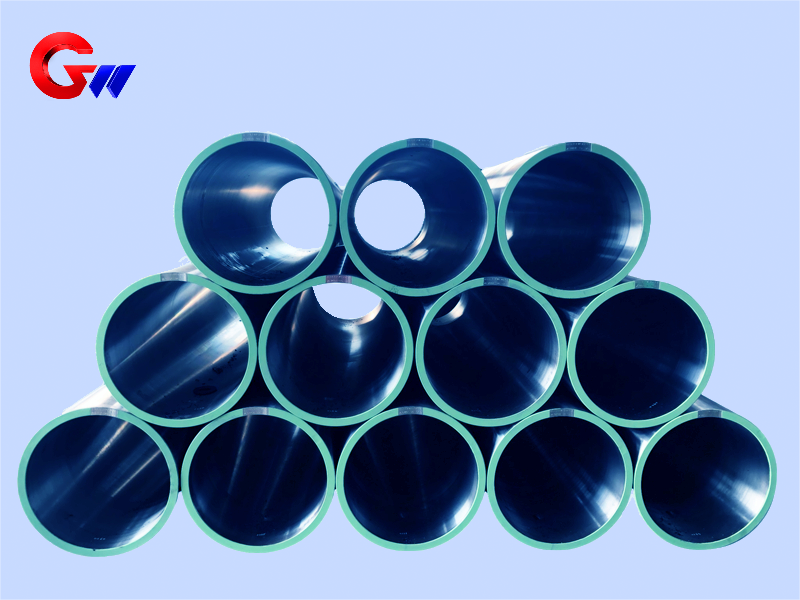
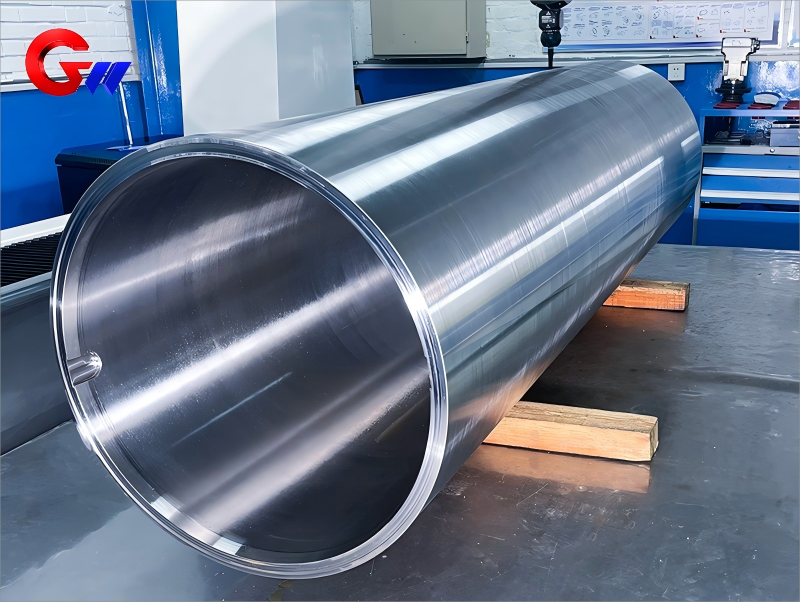
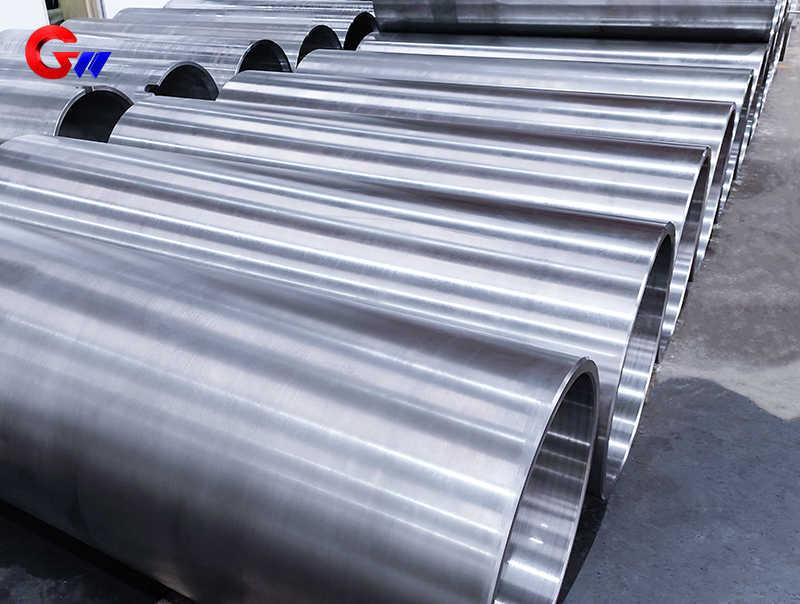
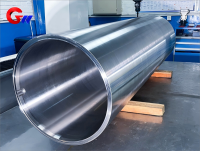
Bobina de acero 35CrMoV personalizada para máquina de laminación en frío
La bobina de acero 35CrMoV personalizada para laminadoras en frío está fabricada con acero estructural aleado de alta resistencia y tenacidad. Tras el temple y el revenido a alta temperatura, el 35CrMoV ofrece una combinación equilibrada de resistencia, tenacidad, resistencia a la fatiga y rendimiento a altas temperaturas, lo que lo hace idóneo para componentes giratorios de alta carga y precisión utilizados en laminadoras en frío.
GW Precision fabrica bobinas de acero 35CrMoV de acuerdo con los planos del cliente, la configuración del equipo, los requisitos dimensionales, las tolerancias de mecanizado, los requisitos de tratamiento térmico y las normas de inspección.
Tipo de producto: Carrete de acero 35CrMoV personalizado
Material: 35CrMoV
Especificaciones: 665 × 605 × 2000 mm
Aplicación: Laminador en frío
Tratamiento térmico: temple y revenido a alta temperatura.
Mecanizado: Mandrinado de precisión, bruñido y rectificado.
Equilibrio dinámico: nivel G2.5, ISO 1940
- GW Precision
- China, Luoyang
- Estipulación contractual
- La capacidad anual de la bobina de acero es de 4000 piezas.
- información
Bobina de acero 35CrMoV personalizada para máquina de laminación en frío
La bobina de acero 35CrMoV personalizada de GW Precision está diseñada para aplicaciones de alta carga y precisión en equipos de laminación en frío. La bobina se fabrica según los planos técnicos del cliente y los requisitos específicos del laminador. Las dimensiones estándar del producto son 665 × 605 × 2000 mm, aunque se pueden personalizar otras dimensiones según la configuración del equipo y los requisitos de la aplicación.
El acero estructural aleado 35CrMoV ofrece alta resistencia y tenacidad. Su aleación de cromo, molibdeno y vanadio proporciona buena templabilidad, resistencia a la fatiga y resistencia a altas temperaturas. Este material es adecuado para componentes sometidos a cargas mecánicas repetidas y rotación continua o a alta velocidad. Su contenido controlado de azufre y fósforo contribuye a reducir la fragilidad térmica y a mejorar la tenacidad al impacto.
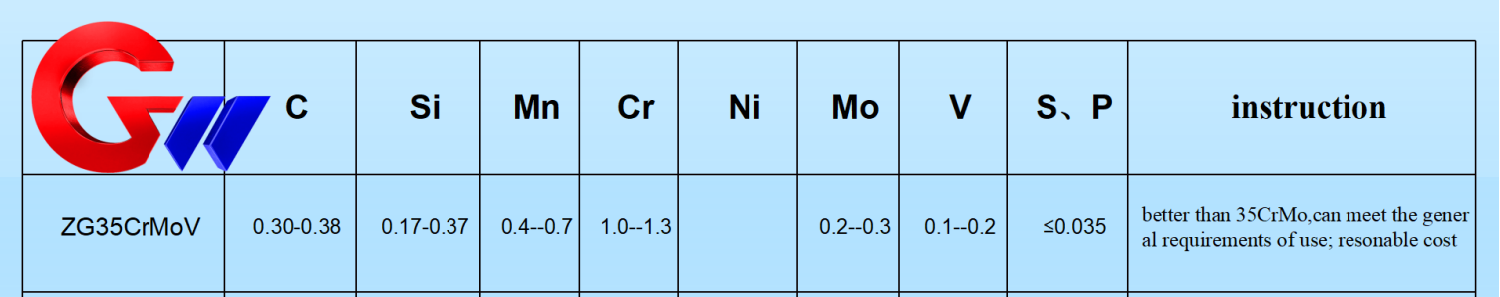
Según los datos de materiales proporcionados, la composición química típica del 35CrMoV incluye C 0,30–0,38%, Cr 0,80–1,10%, Mo 0,20–0,30% y V 0,10–0,20%, con S/P controlado a ≤0,015%. Estos elementos de aleación proporcionan la base del material para la resistencia, tenacidad, templabilidad y resistencia a la fatiga requeridas en condiciones de funcionamiento exigentes.
Propiedades mecánicas del 35CrMoV
Se evalúan las propiedades mecánicas del material de la bobina de acero tras el temple y el revenido a alta temperatura. La resistencia a la tracción típica es de 900–1100 MPa, mientras que el límite elástico es de 750–950 MPa. La elongación es ≥12% con base en una longitud de calibración de 5d, donde d representa el diámetro de la muestra. La energía de impacto es ≥50 J a temperatura ambiente, la dureza es HRC 28–35 en estado templado y revenido, y la tasa de contracción seccional es ≥45%.
Las normas de ensayo pertinentes para estas propiedades incluyen GB/T 228.1 (ISO 6892) para ensayos de tracción, GB/T 229 (ISO 148) para ensayos de impacto y GB/T 230.1 para ensayos de dureza.
Para aplicaciones de carga dinámica, los datos técnicos proporcionados indican un límite de fatiga de aproximadamente 450–500 MPa para 10⁶ ciclos utilizando una probeta lisa. Este comportamiento ante la fatiga hace que el material sea adecuado para componentes sometidos a cargas repetidas durante el funcionamiento del laminador. El rendimiento real depende del estado del material, el tratamiento térmico, la geometría, el estado de la superficie y el entorno operativo.
Tratamiento térmico y rendimiento a altas temperaturas
El tratamiento térmico es una parte importante de la fabricación de la bobina de acero 35CrMoV. El proceso de temple consiste en calentar a aproximadamente 850–880 °C, seguido de enfriamiento en aceite para obtener la estructura martensítica requerida. Tras el temple, se realiza un revenido a alta temperatura, aproximadamente entre 550 y 650 °C.
La temperatura de revenido puede ajustarse según la resistencia y tenacidad requeridas. En general, aumentar la temperatura de revenido reduce la resistencia, pero mejora la tenacidad. Por lo tanto, es necesario seleccionar las condiciones finales del tratamiento térmico en función de los requisitos de rendimiento mecánico de la bobina de acero y su aplicación prevista en el laminador en frío.
Tras un tratamiento térmico adecuado, la aleación 35CrMoV mantiene una resistencia estable por debajo de los 400 °C y soporta una exposición breve a unos 500 °C en condiciones específicas. El molibdeno contribuye a la resistencia a altas temperaturas y a la resistencia a la fluencia, mientras que la aleación Cr-Mo-V favorece el rendimiento mecánico general del material.
Requisitos de mecanizado de precisión
La bobina de acero 35CrMoV requiere un mecanizado de precisión tras el tratamiento térmico. El orificio interior, el diámetro exterior, las superficies cilíndricas y las superficies de contacto de los cojinetes deben cumplir con los requisitos dimensionales y geométricos especificados para el producto.
El orificio interior cumple con el grado IT6, con un requisito de ajuste H6 y una rugosidad superficial Ra ≤0,8 μm. El diámetro exterior cumple con el grado IT7, con un requisito de ajuste h7 y una rugosidad superficial Ra ≤1,6 μm. La cilindricidad se controla a ≤0,01 mm/100 mm, mientras que la coaxialidad de la superficie de contacto del cojinete se controla a ≤0,02 mm.
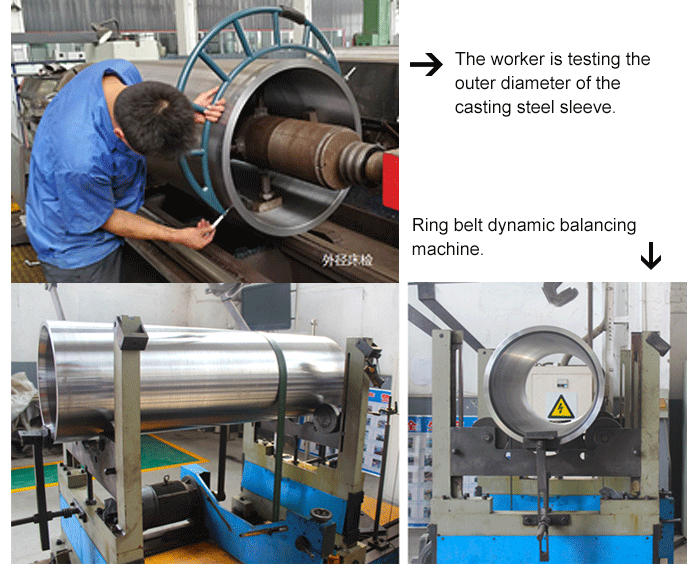
El mandrinado y bruñido de precisión se utilizan para lograr la exactitud dimensional y el acabado superficial requeridos en el interior del orificio. Para la superficie cilíndrica exterior, se emplea el rectificado cilíndrico para obtener la exactitud dimensional y la calidad superficial necesarias, reduciendo al mismo tiempo el riesgo de deformación térmica.
Para una bobina de acero giratoria de gran tamaño, es necesario controlar simultáneamente la precisión dimensional y geométrica. La relación entre el orificio interior, el diámetro exterior y el eje de rotación afecta directamente al ensamblaje final y a las condiciones de rotación. Por lo tanto, la selección de la referencia de mecanizado, la secuencia de mecanizado, el mandrinado, el bruñido y el rectificado deben coordinarse para mantener la cilindricidad y la coaxialidad requeridas.

Pruebas e inspección de equilibrio dinámico
El equilibrio dinámico es un requisito de calidad importante para las bobinas de acero utilizadas en laminadores rotativos en frío. Cuando la bobina gira a alta velocidad, una distribución desigual de la masa puede generar fuerza centrífuga y vibraciones adicionales. Por lo tanto, el producto terminado requiere pruebas de equilibrio dinámico, además de la inspección dimensional convencional.
GW Precision puede utilizar una máquina de equilibrado dinámico de correa anular para realizar pruebas de equilibrado dinámico al 100 %. El requisito técnico suministrado especifica un desequilibrio residual de hasta el nivel G2.5 según la norma ISO 1940.
La inspección de calidad también incluye pruebas de propiedades mecánicas después del tratamiento térmico e inspección dimensional convencional. El proceso de inspección abarca las dimensiones críticas, el estado de la superficie, la precisión geométrica, las propiedades mecánicas del material y el equilibrio dinámico de la bobina de acero terminada.
Para productos personalizados, los requisitos de inspección se pueden confirmar según los planos, las especificaciones técnicas, los estándares de calidad y los requisitos de aplicación del cliente. Esto permite que el proceso de inspección final se corresponda directamente con el equipo real de laminación en frío.
Consideraciones sobre la reparación mediante soldadura
Si se requiere reparación mediante soldadura en una bobina de acero 35CrMoV, el proceso de soldadura debe tener en cuenta las características de la aleación de alta resistencia y su estado de tratamiento térmico. Según los requisitos técnicos suministrados, el material debe precalentarse a aproximadamente 200–300 °C antes de soldar.
Tras la reparación mediante soldadura, es necesario un recocido de alivio de tensiones para reducir las tensiones residuales y mantener la estabilidad dimensional. El procedimiento de soldadura adecuado debe determinarse en función de la ubicación de la reparación, el estado del material, el método de soldadura, las condiciones del tratamiento térmico y los requisitos técnicos aplicables.
En el caso de las bobinas de acero de precisión, la reparación mediante soldadura debe ir seguida de una inspección adecuada y, cuando sea necesario, de una verificación dimensional para garantizar que el componente reparado siga cumpliendo las tolerancias de mecanizado y montaje requeridas.
Embalaje y protección del producto
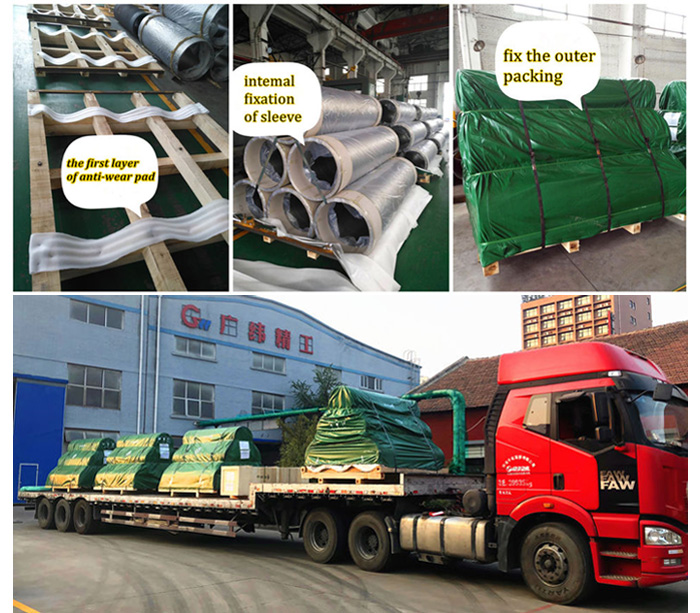
GW Precision cuenta con un equipo de embalaje experimentado y procedimientos de embalaje establecidos para sus carretes de acero de precisión. El embalaje está diseñado para proteger el carrete de acero 35CrMoV durante el almacenamiento, el transporte, la manipulación y la entrega, y para reducir el riesgo de pérdida o daño.
La limpieza del producto también se tiene en cuenta durante el embalaje. La superficie de la bobina de acero se revisa y limpia antes del embalaje para ayudar a prevenir la contaminación durante el transporte y el almacenamiento.
GW Precision ofrece la fabricación a medida de bobinas de acero 35CrMoV según los requisitos del cliente, incluyendo material, especificaciones, tratamiento térmico, precisión de mecanizado, equilibrio dinámico, inspección y embalaje. El proceso de producción está diseñado para proporcionar una bobina de acero apta para aplicaciones de laminación en frío de alta carga y precisión, manteniendo las especificaciones de material y dimensiones.
Consideraciones clave para carretes de acero para laminadores en frío
Reparación mediante soldadura: La soldadura de 35CrMoV requiere precalentamiento (200-300 ℃) y recocido de alivio de tensiones después de la soldadura.



