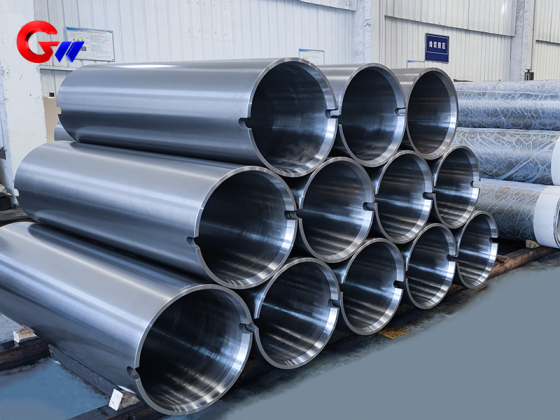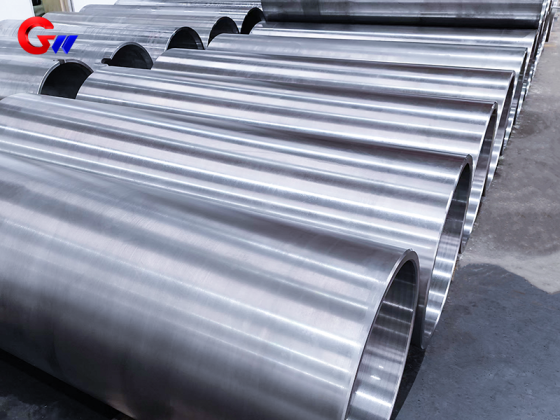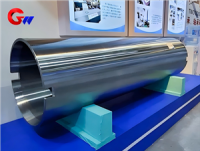
Manguito de acero fundido para laminación en frío 35CrMoV (detección mediante prueba de equilibrio dinámico)
El carrete de acero fundido de precisión GW es la opción ideal para las condiciones de alta precisión y alta carga de los laminadores en frío, especialmente adecuado para el laminado de flejes delgados con estrictos requisitos de equilibrio dinámico. Sus ventajas en cuanto a alta resistencia, resistencia al desgaste y rentabilidad son evidentes, pero se requiere un control estricto de los procesos de fundición y tratamiento térmico.
- GW Precision
- China, Luoyang
- Estipulación contractual
- La capacidad anual de la bobina de acero es de 4000 piezas.
- información
Inspeccionado mediante prueba de equilibrio dinámico en el carrete de acero de fundición de la máquina de laminación en frío.
| Material de la funda | Especificación |
| 35CrMoV | Φ572*Φ506*2337 |
Control de la composición química (elementos clave):
Elemento C Si Mn Cr Mo V P ≤ S ≤
Rango 0,30~0,38 0,20~0,40 0,50~0,80 0,90~1,20 0,20~0,30 0,10~0,20 0,025 0,025
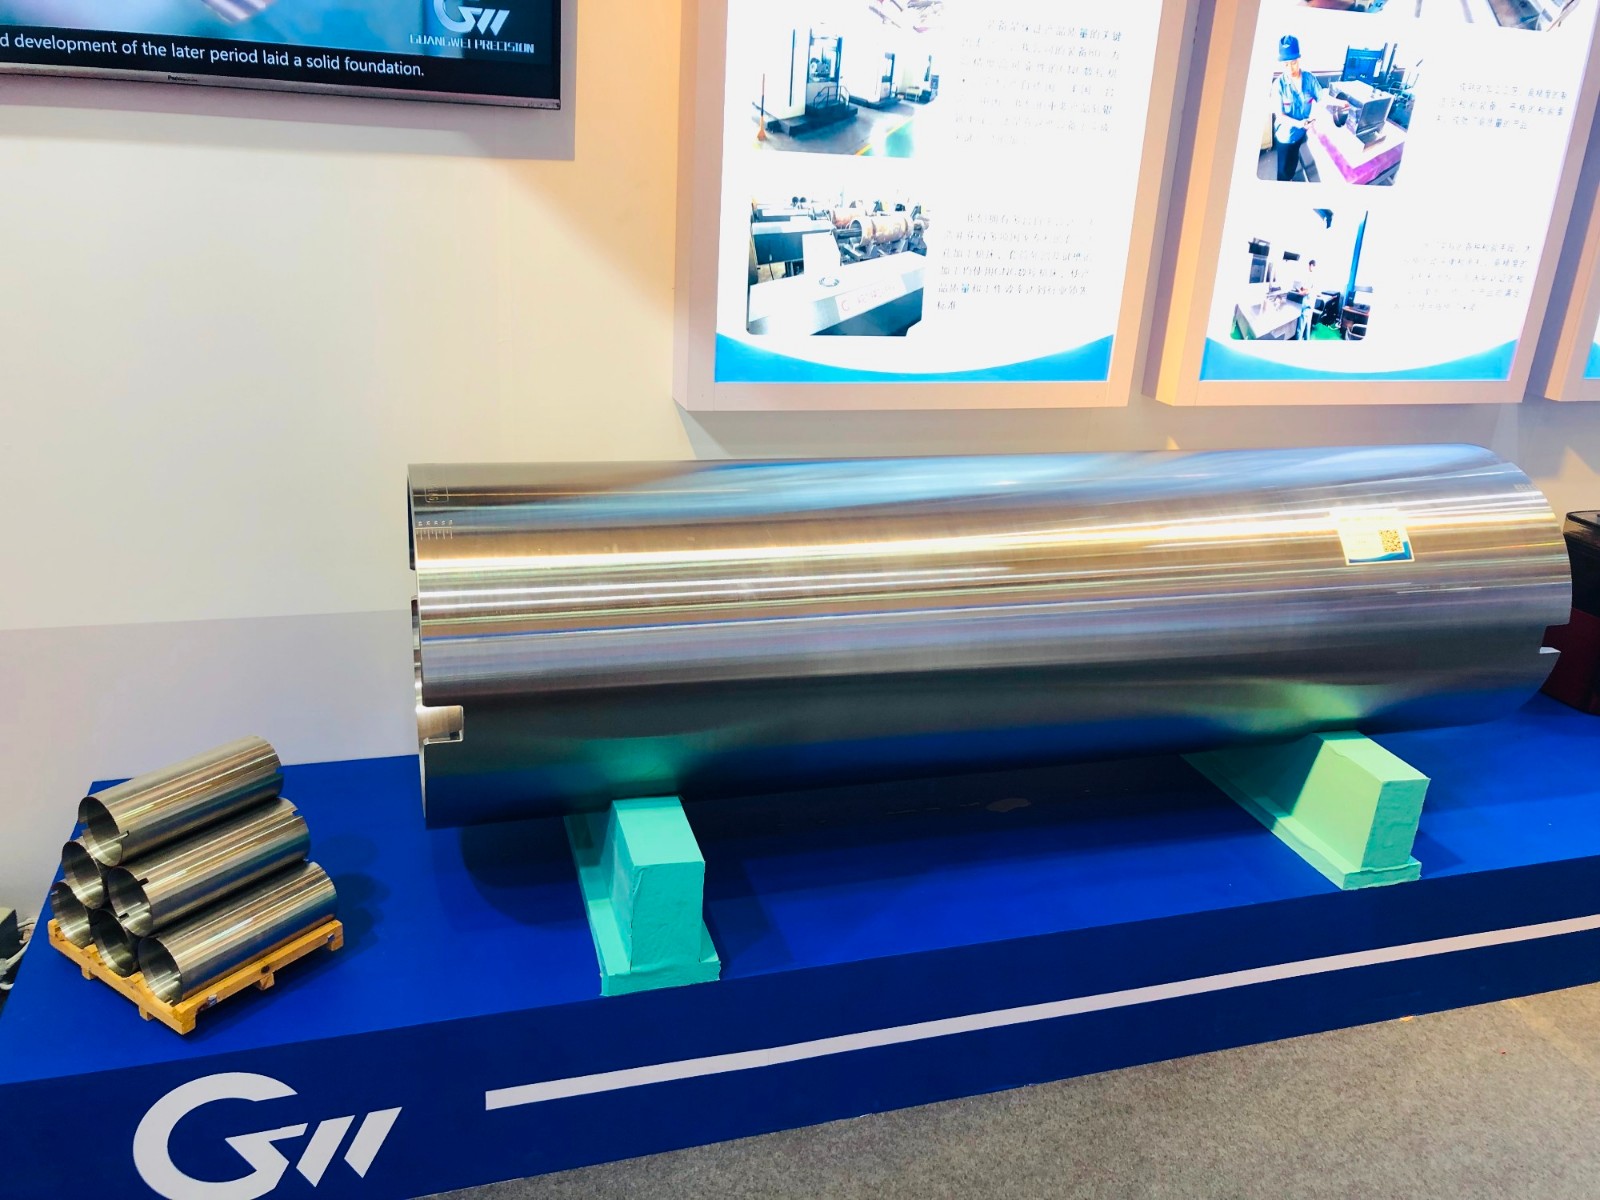
Fundición centrífuga
Nuestra empresa utiliza tecnología avanzada de fundición y moldeo, con equipos de inspección precisos para garantizar que la composición química del material de la bobina de acero fundido sea fiable y precisa, y que además presente las mismas características. Se emplea la fundición centrífuga para garantizar que las superficies internas y externas de la bobina de acero fundido estén libres de defectos como grietas, inclusiones de escoria, poros y cavidades. Se aplica tecnología de tratamiento térmico avanzada para garantizar las propiedades mecánicas de la bobina de acero fundido.
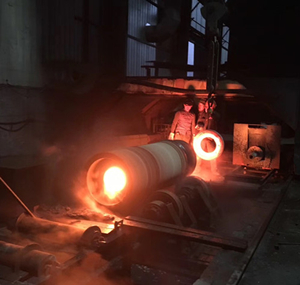
Descripción del tratamiento térmico de la camisa de acero
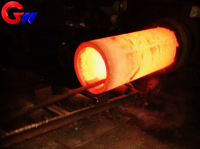
Realizaremos un tratamiento térmico riguroso para los carretes de acero fundido que tengan requisitos específicos en cuanto a propiedades mecánicas, así como las pruebas correspondientes de dichas propiedades, para garantizar que cada carrete de acero alcance las mejores condiciones y los clientes obtengan buenos resultados.
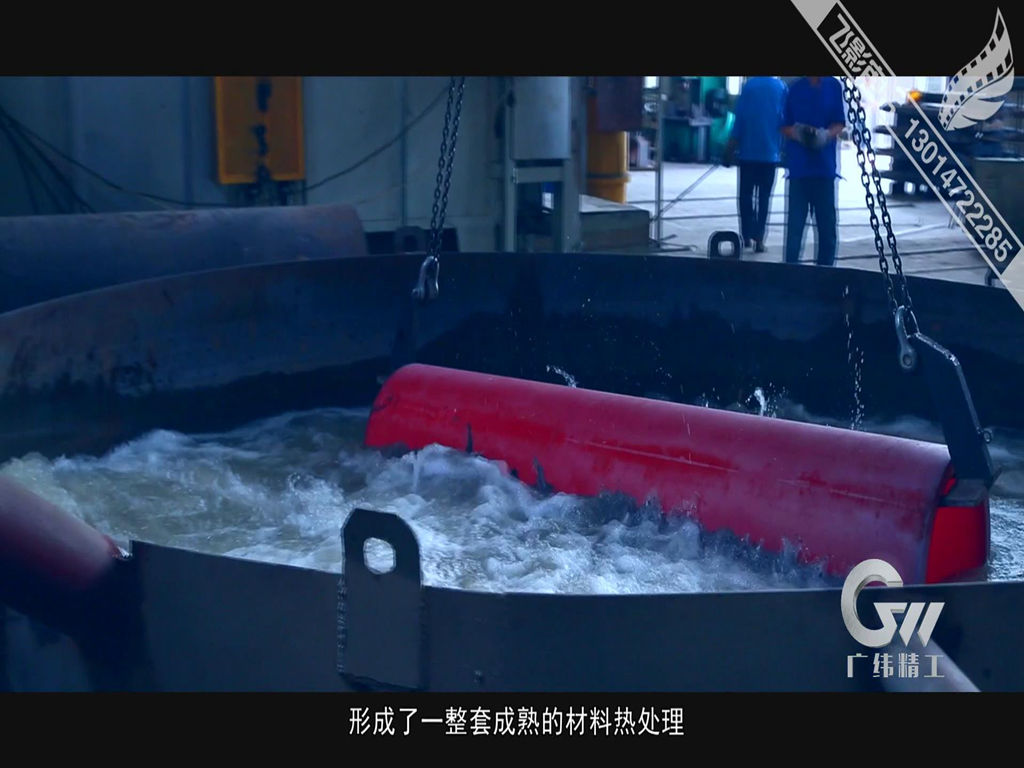
Proceso de tratamiento térmico de bobinas de acero fundido (para laminadoras en frío)
Finalidad de los requisitos de los parámetros del proceso
Normalizar a 900 ± 10 ℃ durante 2 horas, refinar el tamaño del grano mediante enfriamiento por aire.
Enfriamiento en aceite a 860 ± 10 ℃ (velocidad de enfriamiento ≥ 80 ℃/s) para obtener martensita.
El tratamiento criogénico a -80 ℃ durante 2 horas (opcional) reduce la austenita residual.
Templado a 550 ± 10 ℃ durante 4 horas, enfriamiento por agua, temple y revenido a 300~350 HBW.
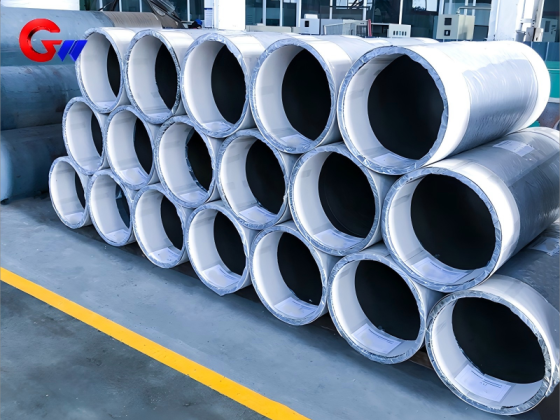
Embalaje
Contamos con un excelente equipo de empaquetado y una tecnología de empaquetado avanzada para nuestras bobinas de acero.
El embalaje debe garantizar la seguridad de los productos, para que no se pierdan ni se dañen durante el almacenamiento, el transporte y la venta.
El embalaje garantiza la limpieza del producto. Confirme la limpieza de la superficie del producto antes de embalarlo.
Nuestros productos de carretes de acero son ampliamente reconocidos y gozan de la confianza de los usuarios, y pueden satisfacer las necesidades económicas y sociales en constante cambio.
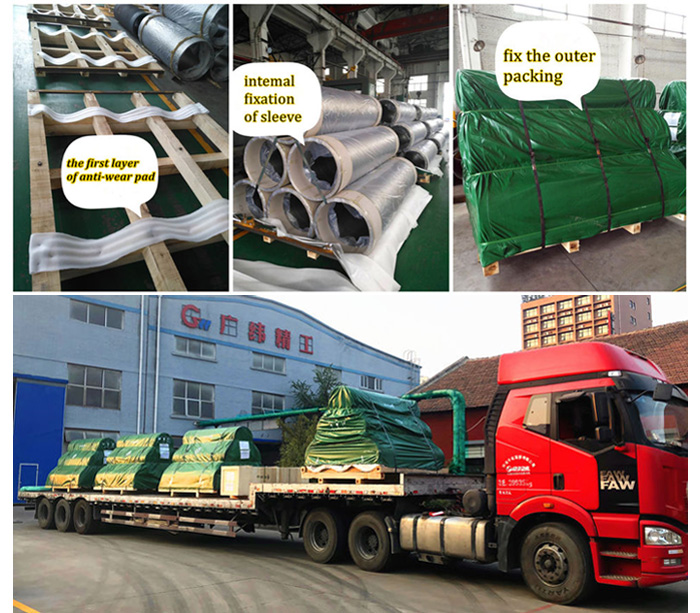
Nuestros productos son ampliamente reconocidos y gozan de la confianza de los usuarios, además de poder satisfacer las necesidades económicas y sociales en constante evolución.
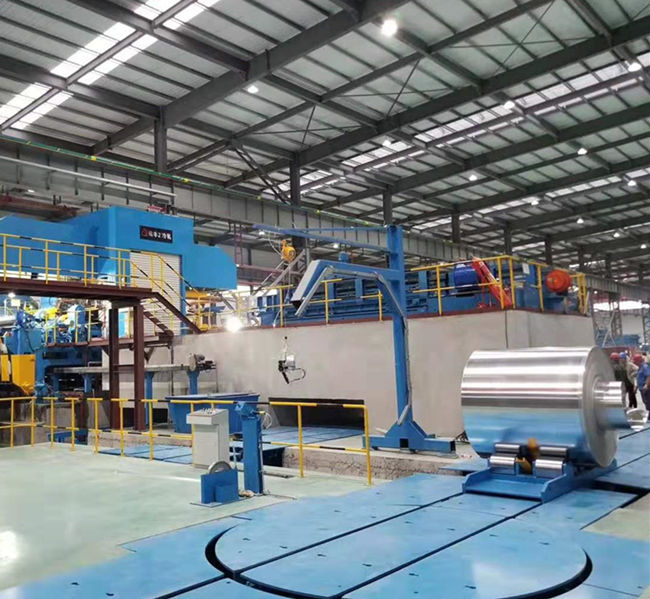
Norma de ensayo de equilibrio dinámico para manguitos de acero fundido 35CrMoV (para laminadoras en frío)
Equipo de detección de valores de requisitos de parámetros
Máquina de equilibrado dinámico con soporte rígido, grado de equilibrio G2.5 (ISO 1940-1)
Desequilibrio residual ≤ 1 g · mm/kg (1500 rpm) analizador de fase
Método de corrección para perforación CNC (profundidad ≤ 5 mm)