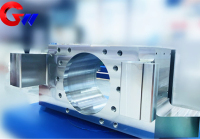
Soporte lateral de operación del asiento del cojinete del rodillo del laminador en caliente
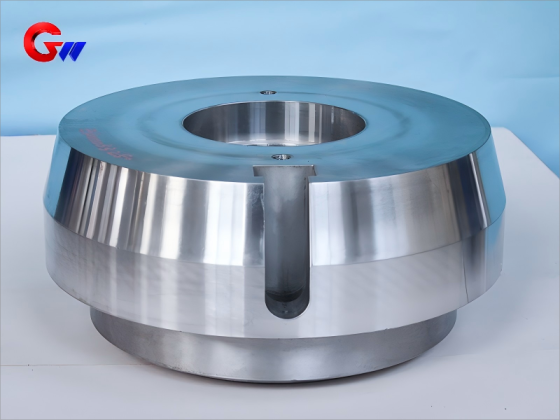
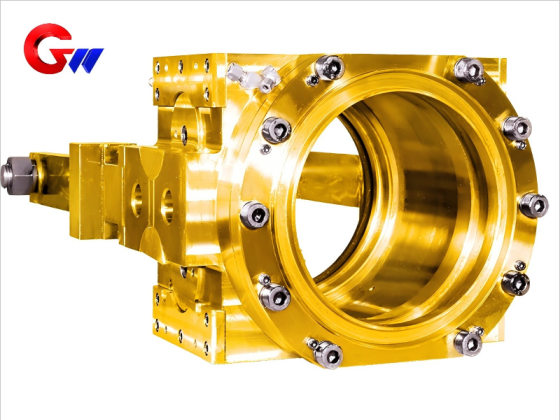
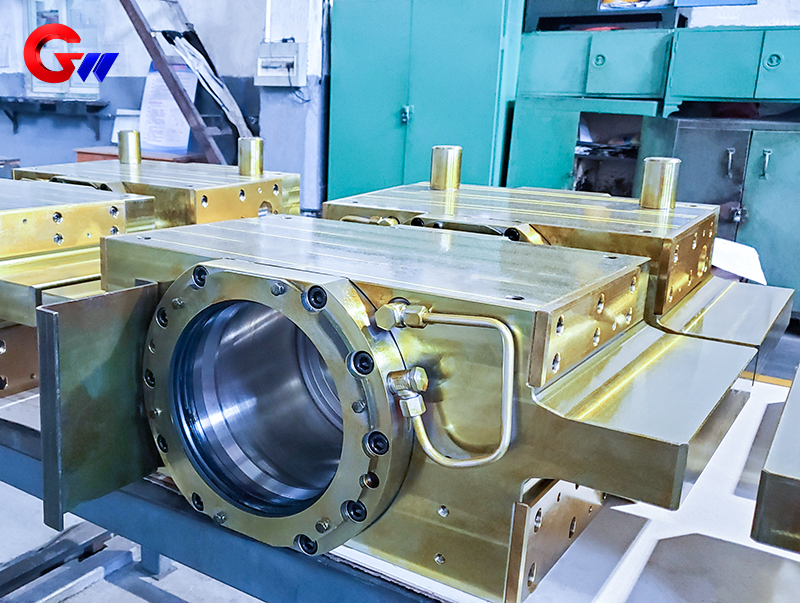
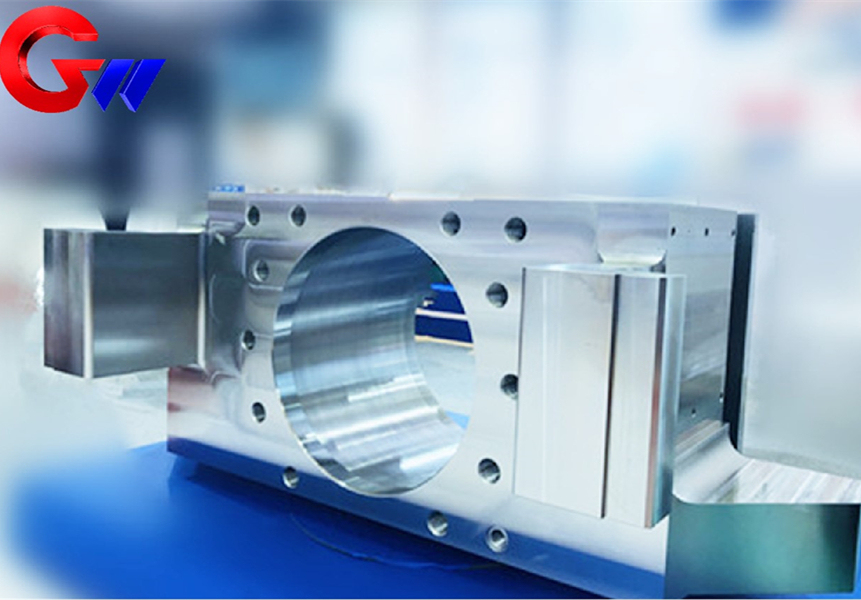
El asiento del cojinete del rodillo de soporte del lado de operación es un componente de soporte estructural diseñado para el conjunto del rodillo de soporte de un laminador en caliente. Proporciona un soporte estable para el cojinete, un posicionamiento preciso del rodillo e interfaces de montaje fiables para operaciones de laminación continua.
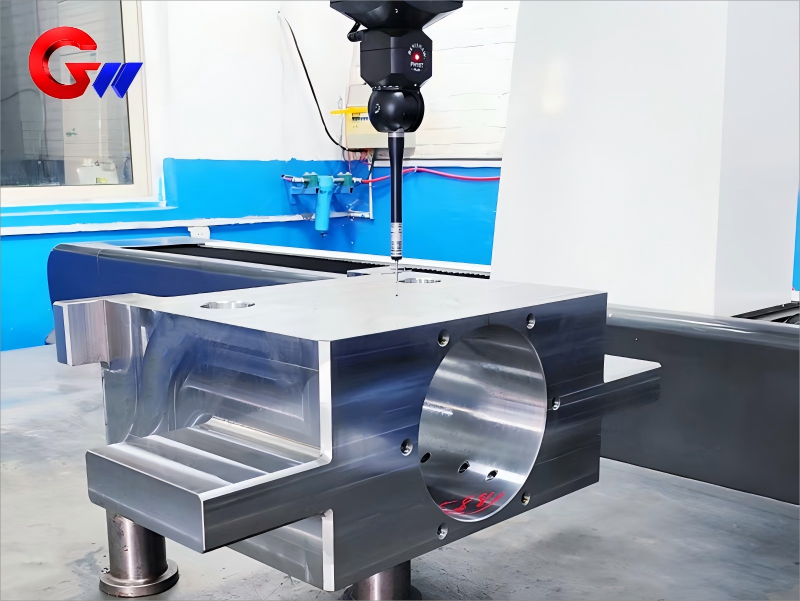
El componente puede fabricarse en acero fundido o acero aleado forjado, según la carga, la velocidad de laminación, las condiciones de impacto y los requisitos de servicio de las diferentes configuraciones del laminador. Se aplican mecanizado de precisión y medición por coordenadas a los orificios críticos de los cojinetes, las superficies de montaje, los elementos de posicionamiento y otras interfaces funcionales.
Características principales
- Control de precisión de los orificios de los cojinetes: tolerancia de diámetro H7 / IT7, con redondez y cilindricidad controladas a ≤0,02 mm.
- Acabado superficial controlado: Rugosidad superficial del orificio del cojinete Ra ≤1,6 μm, y superficies de acoplamiento del cojinete que requieren Ra ≤0,8 μm.
- Instalación precisa: La planitud de la superficie de montaje se controla a ≤0,05 mm/m, con una tolerancia en la posición de los orificios para los pernos de ±0,1 mm.
- Opciones de materiales de alta resistencia: Disponibles en ZG270-500, ZG35CrMo, 42CrMo y 35CrNiMo según los requisitos de funcionamiento.
- Configuración de rodamientos flexible: Compatible con rodamientos de rodillos cónicos de cuatro hileras y sistemas de rodamientos con película de aceite como MORGOIL.
Marca: GW Precision
Origen del producto: Luoyang, China
Plazo de entrega: Según acuerdo contractual
Capacidad de suministro: Disponible según los requisitos de producción.
- GW Precision
- China, Luoyang
- Estipulación contractual
- La capacidad anual es de 1000 unidades.
- información
Soporte lateral de operación del asiento del cojinete del rodillo del laminador en caliente
Normas de materiales y fabricación
Elasiento del cojinete de rodillos de soporte del lado de operaciónes un componente de soporte estructural diseñado para el conjunto de rodillos de soporte de unlaminador en calienteSus funciones principales incluyen soportar el conjunto de cojinetes, mantener la alineación requerida del rodillo de soporte, proporcionar interfaces de montaje estables y transferir las cargas de rodadura entre el sistema de rodillos y la carcasa del molino.
Elasiento del cojineteSe fabrica de acuerdo con los requisitos definidos de material, propiedades mecánicas, mecanizado, tolerancia dimensional e inspección. Las configuraciones de material y proceso se pueden adaptar a diferentes condiciones de operación, incluyendo laminación convencional, producción de alta carga y aplicaciones de laminación de alta velocidad.
Material principal
Las opciones de acero fundido incluyen:ZG270-500de acuerdo conGB/T 11352yZG35CrMopara condiciones de funcionamiento de mayor resistencia.
Las opciones de acero forjado incluyen:42CrMode acuerdo aASTM A29y35CrNiMoPara aplicaciones de laminación de alta velocidad y uso intensivo.
El material seleccionado depende de la carga estructural, la velocidad de operación, las condiciones de impacto, los requisitos dimensionales y el entorno de servicio. El acero fundido ofrece una combinación práctica de resistencia, facilidad de fundición e integridad estructural para componentes de soporte de gran tamaño, mientras que el acero forjado aleado se puede elegir cuando se requiere mayor resistencia y resistencia a la fatiga.
Composición química del 42CrMo
Como grado representativo de acero forjado, el 42CrMo tiene la siguiente composición química especificada:
| Elemento | do | Y | Minnesota | Cr | Para | PAG | S |
|---|---|---|---|---|---|---|---|
| Rango | 0,38–0,45 | 0,17–0,37 | 0,50–0,80 | 0,90–1,20 | 0,15–0,25 | ≤0,025 | ≤0,025 |
La especificación del material tiene como objetivo proporcionar un equilibrio adecuado entre resistencia, tenacidad, maquinabilidad y estabilidad dimensional. Para unasiento del cojinete de rodillos de soporteEstas propiedades son importantes porque el componente funciona alrededor del cojinete y debe permanecer estructuralmente estable bajo cargas de rodadura repetidas.
Opciones de materiales del producto
| Solicitud | Material típico |
|---|---|
| Forjas de rodillos de trabajo | Acero 45, 40Cr, 42CrMo |
| Soporte para fundición por rodillos | ZG310-570, ZG270-500 |
La configuración del material se selecciona según el tipo de rodillo y los requisitos de soporte de cojinetes asociados. Un conjunto de rodillo de soporte requiere un mecanizado rígido y preciso.asiento del cojinetepara mantener el posicionamiento de los cojinetes y la alineación de los rodillos durante el funcionamiento.
Propiedades mecánicas
Para42CrMoEn estado templado y revenido, las propiedades mecánicas especificadas son:
| Propiedad | Valor requerido | Estándar de prueba |
|---|---|---|
| Resistencia a la tracción (Rm) | ≥900 MPa | GB/T 228.1 |
| Límite elástico (Rp0.2) | ≥750 MPa | GB/T 228.1 |
| Alargamiento (A) | ≥14% | GB/T 228.1 |
| Energía de impacto a temperatura ambiente | ≥40 J | GB/T 229 |
| Dureza | 260–320 HBW | GB/T 231.1 |
Estas propiedades mecánicas proporcionan una referencia para la aceptación del material y el control del proceso. En unlaminador en calienteAl operar bajo altas fuerzas de laminación, una resistencia a la tracción y un límite elástico suficientes ayudan a...asiento del cojinetemantener la integridad estructural.
Una elongación y tenacidad al impacto adecuadas también contribuyen a la resistencia a las cargas de choque y a las tensiones propias del servicio. El grado final del material y las condiciones de tratamiento térmico pueden seleccionarse según el diseño y los requisitos operativos reales de la planta.
Proceso de mecanizado de precisión
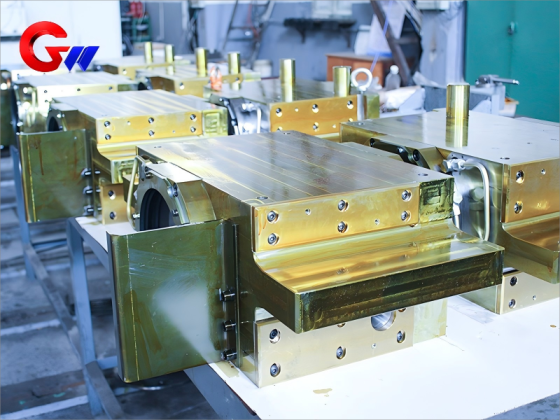
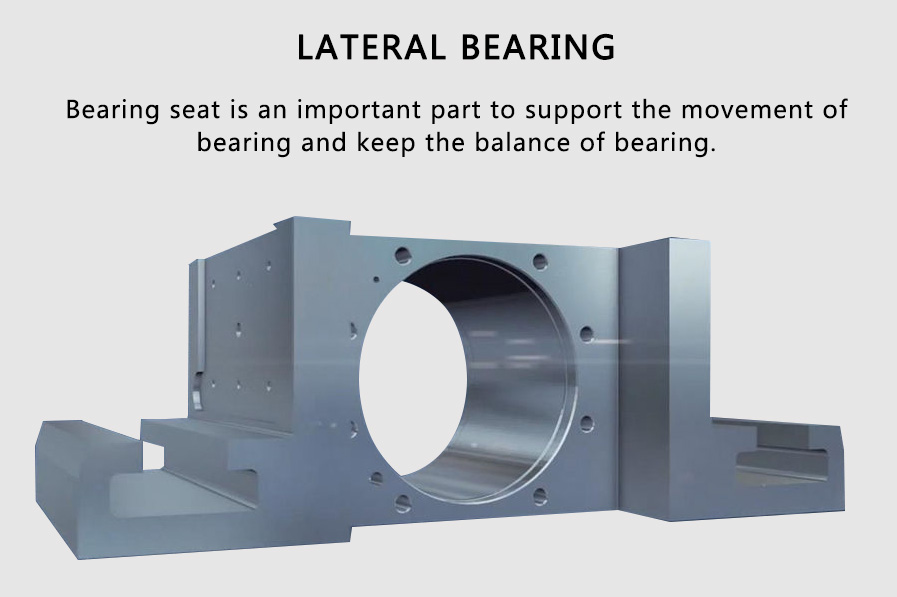
GW Precision ha desarrollado un proceso de mecanizado controlado para la fabricación deasiento del cojinete de rodillos de soporte del lado de operacióna través de una larga experiencia en producción.
La secuencia de fabricación utiliza múltiples etapas de mecanizado para establecer superficies de referencia fiables, producir orificios funcionales, mantener las relaciones dimensionales y completar la inspección final.
1. Centro de mecanizado vertical
El fresado inicial se realiza según el plano de ingeniería. Se establece una banda de referencia con una profundidad de fresado de aproximadamente5 mm, mientras que aproximadamente1,5–2 mmSe conserva un margen de mecanizado en cada lado correspondiente.
Tras la operación inicial, el componente se limpia y se eliminan las rebabas afiladas antes de la inspección de la primera pieza.
2. Máquina perforadora horizontal
Las superficies principales, las ranuras y los agujeros se mecanizan manteniendo el margen de mecanizado especificado.
Aproximadamente1,5–2 mmestá reservado en superficies pertinentes,1,5–2 mmpara ranuras designadas,3–4 mmpara tolerancias de orificios especificadas, y2–3 mmpara las longitudes de orificio correspondientes.
Antes de la inspección, se eliminan las rebabas y los bordes afilados.
3. Centro de mecanizado vertical
El fresado de acabado se realiza según los requisitos para superficies de ajuste sin tolerancias. El borde de referencia se establece a la profundidad especificada y las operaciones de mandrinado continúan según el plano de ingeniería.
El margen de mecanizado restante se controla aproximadamente1,5 mmdonde se especifique. Se establecen orificios centrales en los extremos de los orificios correspondientes para facilitar el mecanizado posterior y el control dimensional.
4. Centro de mecanizado horizontal
La pieza se monta y alinea utilizando el orificio central y el borde de referencia designados. Las superficies funcionales se mecanizan según el plano.
Se establecen orificios centrales en las caras extremas de los orificios correspondientes, mientras que el mecanizado de orificios profundos se realiza según las dimensiones requeridas. Las tolerancias dimensionales y geométricas se controlan durante todo el proceso.
5. Centro de mecanizado vertical
Los orificios existentes se utilizan como referencias de mecanizado para el mandrinado de precisión. El procesamiento de los orificios se realiza según las dimensiones especificadas, seguido del laminado de la superficie del orificio cuando sea necesario.
Se mantiene un margen de tolerancia controlado antes del dimensionamiento final. Se comprueba la precisión dimensional de los orificios terminados y el componente se limpia y desbarba antes de la inspección.
6. Trabajo en banco
Los orificios de fondo roscado y los orificios de posicionamiento se realizan de acuerdo con los requisitos de ingeniería.
7. Trabajo en banco
Se taladran y roscan orificios adicionales para el aceite y para los tornillos. El componente se limpia y se eliminan las rebabas afiladas antes de la inspección de la primera pieza.
8. Inspección final
El completadoasiento del cojineteSe limpia, se desbarba, se inspecciona y se entrega con un registro de inspección de acuerdo con los requisitos de calidad aplicables.
Este proceso de mecanizado de varias etapas ayuda a controlar la relación dimensional entre los orificios de los cojinetes, las superficies de montaje, las características de posicionamiento y otras interfaces funcionales. Dicho control es importante porque una desviación en una interfaz puede influir en la instalación del cojinete y la alineación del mismo.rodillo de soporte.
Diseño estructural y tolerancia
El orificio del cojinete es una de las características funcionales más importantes delasiento del cojinete de rodillos de soporte del lado de operación.
La precisión especificada del orificio del cojinete incluye unatolerancia de diámetro H7, correspondiente aTI7control de grado. La redondez y la cilindricidad se controlan para≤0,02 mm.
La rugosidad superficial del orificio del cojinete se especifica enRa ≤1,6 μm, mientras que la superficie de acoplamiento del cojinete requiereRa ≤0,8 μm.
Estos requisitos de superficie ayudan a establecer la condición de contacto requerida entre el cojinete y elasiento del cojinetey respaldar la instalación confiable de los rodamientos.
Requisitos de la superficie de instalación
Llanura:≤0,05 mm/m
Tolerancia de posición de los orificios para pernos:±0,1 mm
Las tolerancias de montaje especificadas ayudan a mantener la relación dimensional entre el asiento del cojinete, la carcasa del molino y los componentes de instalación asociados.
Para unlaminador en calienteLa geometría precisa de los orificios de los cojinetes y la precisión de la superficie de montaje son importantes para mantenerrodillo de soportealineación, minimizando la desviación de la instalación y garantizando un funcionamiento estable bajo cargas rodantes continuas.
Inspección de precisión y control de calidad
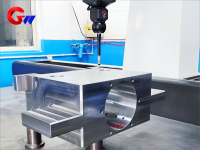
Para garantizar aún más la calidad de laasiento del cojinete de rodillos de soporte del lado de operaciónGW Precision realiza inspecciones dimensionales además de las comprobaciones rutinarias de tamaño.
Los cojinetes y otras características relacionadas con la precisión se pueden inspeccionar utilizando una máquina de medición por coordenadas, con una precisión de medición que alcanza elnivel de 2 micras.
El proceso de inspección proporciona una base controlada para verificar la precisión dimensional, las tolerancias de forma y posición, la geometría de los orificios de los cojinetes, las interfaces de montaje y otras características críticas.
Los datos de inspección pueden registrarse de acuerdo con los requisitos contractuales y de producción aplicables.
El proceso de control de calidad abarca la verificación del material, el control del proceso de mecanizado, la inspección dimensional, la medición de precisión, la limpieza y la liberación final.
Para componentes utilizados en unlaminador en calienteEste enfoque orientado a los procesos ayuda a mantener una calidad de fabricación constante y proporciona información de inspección trazable para las dimensiones funcionales críticas.
Embalaje
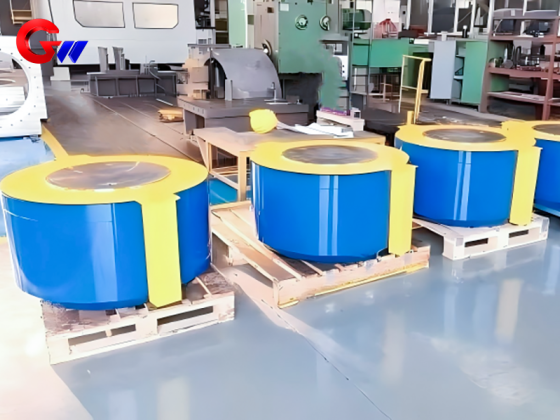
GW Precision mantiene procedimientos de embalaje dedicados paraasiento del cojineteproductos.
El proceso de embalaje está diseñado para proteger el componente contra pérdidas, impactos, contaminación y daños durante el almacenamiento, el transporte y la entrega.
Antes del embalaje, la superficie del producto se limpia y se comprueba que cumpla con los estándares de limpieza requeridos. Se aplican las medidas de protección adecuadas a las superficies mecanizadas con precisión, las interfaces de los cojinetes, las superficies de montaje y otras áreas que requieren protección durante el transporte.
El embalaje controlado ayuda a preservar las condiciones dimensionales y superficiales establecidas durante el mecanizado y la inspección final, lo que permiteasiento del cojinete de rodillos de soportepara que llegue al cliente en condiciones adecuadas para su posterior montaje.
Coordinación y lubricación de cojinetes
Adaptación del tipo de rodamiento
Elasiento del cojinete de rodillos de soporte del lado de operaciónse puede configurar pararodamientos de rodillos cónicos de cuatro hileras, como los rodamientos de la serie SKF TQO, osistemas de cojinetes de película de aceite, como MORGOIL, según el diseño de la planta y los requisitos operativos.
La disposición de los cojinetes se selecciona en función de la carga de rodadura, las dimensiones de los rodillos, la velocidad de funcionamiento, la configuración de la lubricación y el diseño estructural del molino.
Tolerancias coincidentes
Los cojinetes especificados son:
Anillo exterior del cojinete y orificio del asiento:Ajuste de transición,H7/k6
Anillo interior del rodamiento y cuello del rodillo:Ajuste de interferencia,H7/S6
Estos ajustes establecen una relación controlada entre los componentes del rodamiento y sus correspondientes interfaces de montaje.
La selección del ajuste adecuado es importante para laasiento del cojineteporque una holgura o interferencia excesiva puede afectar el posicionamiento de los rodamientos, la distribución de la carga, la calidad de la instalación y la estabilidad operativa a largo plazo.
Requisitos de lubricación
Para la lubricación con aceite fino, el lubricante especificado es:
Aceite para engranajes de extrema presión ISO VG 220–320
Para lubricación con aceite y aire:
Presión:0,2–0,5 MPa
Caudal:5–10 L/min
La configuración de lubricación debe seleccionarse en función del tipo de cojinete, la velocidad de laminación, la carga, la temperatura y el sistema de lubricación del molino.
Una lubricación adecuada ayuda a controlar la fricción y la generación de calor, y respalda el funcionamiento estable de los cojinetes durante el rodamiento continuo. Para unlaminador en calienteUn sistema de lubricación adecuado es especialmente importante porque el conjunto del rodamiento puede funcionar bajo cargas elevadas y en condiciones térmicas elevadas.
Aplicación en sistemas de laminación en caliente
Elasiento del cojinete de rodillos de soporte del lado de operaciónestá destinado a conjuntos de rodillos de soporte utilizados enlaminador en calientesistemas.
Proporciona la interfaz mecánica entre el conjunto de cojinetes y la estructura del molino, al tiempo que admite un posicionamiento preciso de larodillo de soporte.
Dependiendo de la configuración del equipo, elasiento del cojineteSe pueden diseñar con diferentes grados de material, configuraciones de cojinetes, requisitos de mecanizado, tolerancias dimensionales y soluciones de lubricación.
Esta flexibilidad permite que el componente se adapte a condiciones de laminación convencionales, de alta carga y de alta velocidad.
Al combinar materiales estructurales adecuados, mecanizado controlado, inspección de precisión, ajustes de cojinetes definidos y lubricación apropiada, GW Precision proporcionaasiento del cojinete de rodillos de soporteSoluciones diseñadas para un funcionamiento fiable en entornos industriales de rodadura exigentes.
Coordinación de cojinetes y lubricación del lado operativo asiento del cojinete de rodillos
Adaptación del tipo de rodamiento:
Rodamientos de rodillos cónicos de cuatro hileras (como la serie SKF TQO) o rodamientos de película de aceite (MORGOIL).
Tolerancia de coincidencia:
Anillo exterior del cojinete y orificio del asiento: ajuste de transición (H7/k6)
Anillo interior del rodamiento y cuello del rodillo: ajuste a presión (H7/S6)
Requisitos de lubricación:
Lubricación con aceite ligero: aceite para engranajes de extrema presión ISO VG 220~320
Lubricación por aire y aceite: presión 0,2~0,5 MPa, caudal 5~10 L/min