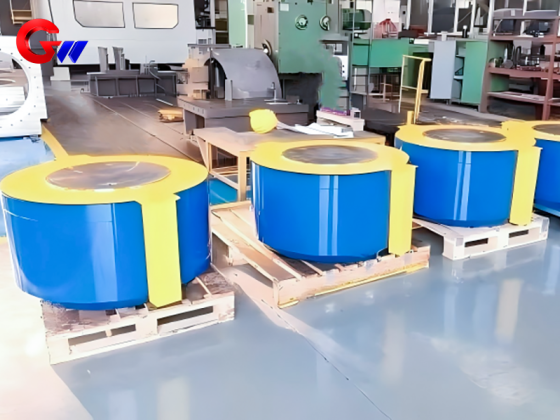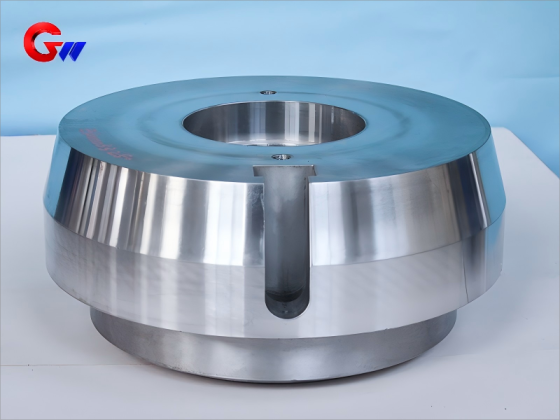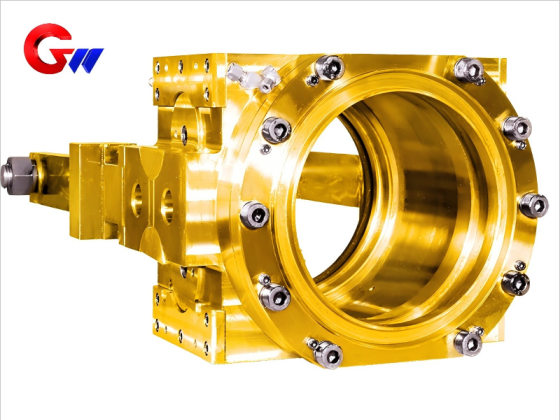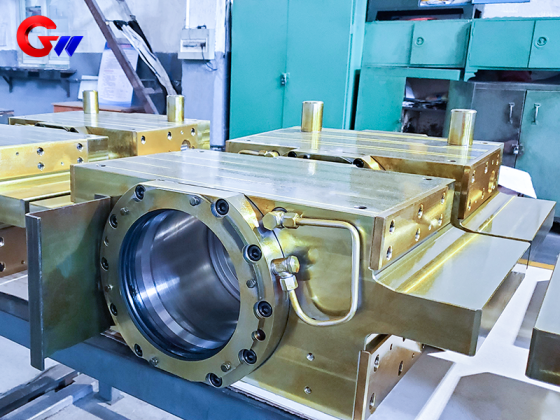


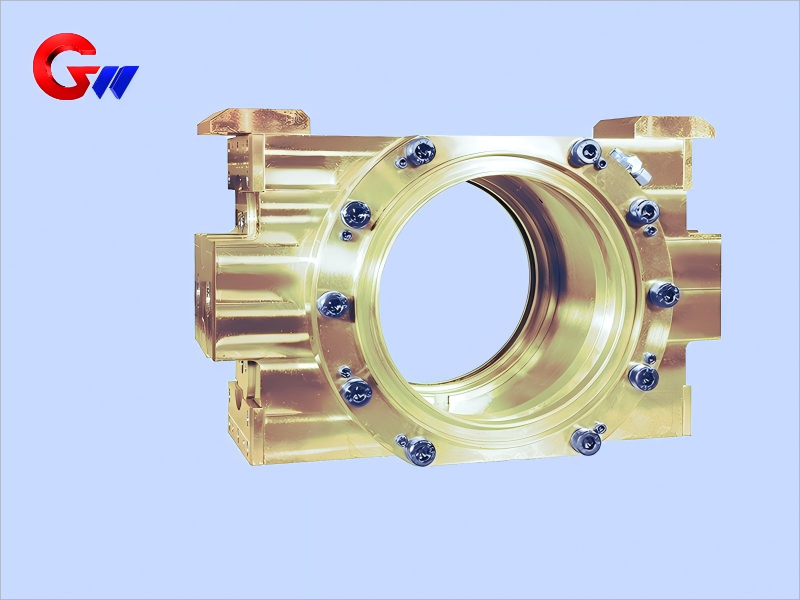

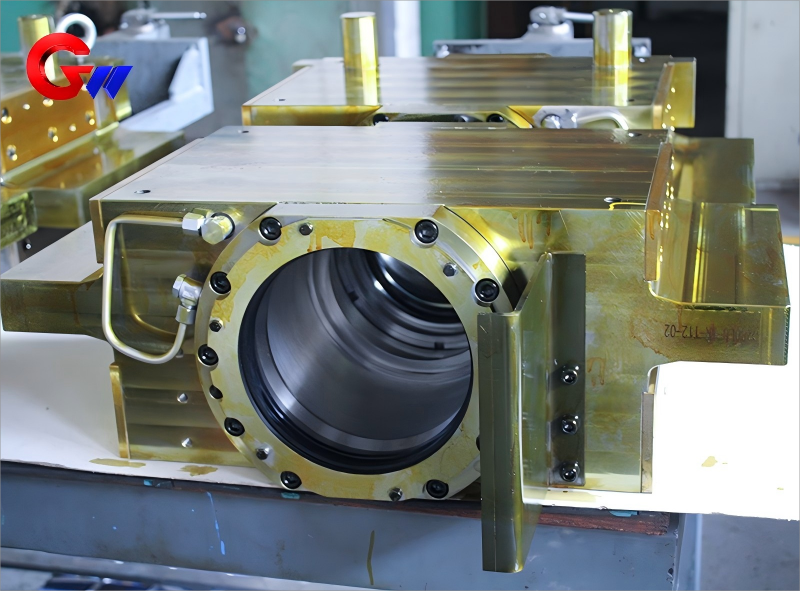
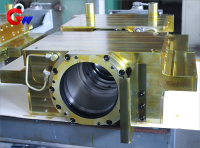
Máquina laminadora en frío del bloque de cojinetes de rodillos intermedios del lado de operación
Material y tratamiento térmico del bloque de cojinetes de rodillos intermedios en el lado de trabajo del laminador en frío.
Material del cuerpo del bloque de cojinete de rodillos intermedios del lado de operación:
Hierro fundido de alta resistencia (HT300/HT350) o acero fundido (ZG310-570), con una resistencia a la tracción de ≥500 MPa.
Forro resistente al desgaste:
Bronce (ZCuAl10Fe3) o material compuesto de polímero, como el material PTFE modificado.
Tratamiento térmico:
Las piezas fundidas requieren un tratamiento de envejecimiento para eliminar las tensiones internas y el endurecimiento por alta frecuencia de las superficies de contacto críticas, con una dureza típica de HRC 45-50.
Marca: GW Precision
Origen del producto: Liaoyang
Plazo de entrega: estipulado en el contrato.
- GW Precision
- China, Luoyang
- Estipulación contractual
- información
Máquina laminadora en frío del bloque de cojinetes de rodillos intermedios del lado de operación
Dimensiones y tolerancias del bloque de cojinetes de rodillos intermedios del lado de operación
Orificios de instalación de los rodamientos:
Los orificios de montaje de los rodamientos se mecanizan con precisión según el tipo de rodamiento y los requisitos del laminador. Para rodamientos como los de rodillos cónicos de cuatro hileras de la serie TQO, la tolerancia de ajuste aplicable suele ser H6 para el orificio interior o js6 para el diámetro exterior, según las especificaciones del fabricante del rodamiento y el diseño de montaje.
Rugosidad superficial:
La rugosidad superficial (Ra) de la superficie de contacto del rodamiento es ≤ 0,8 μm, mientras que la de la superficie que no entra en contacto es ≤ 3,2 μm. El control de la rugosidad superficial contribuye a un ajuste estable del rodamiento y a unas condiciones de contacto fiables.
Precisión de posicionamiento:
La redondez del orificio del cojinete es ≤ 0,008 mm y la coaxialidad es ≤ 0,015 mm/500 mm. La holgura de ajuste con el cuello del rodillo es de 0,05-0,10 mm, teniendo en cuenta la dilatación térmica y las condiciones de funcionamiento reales.
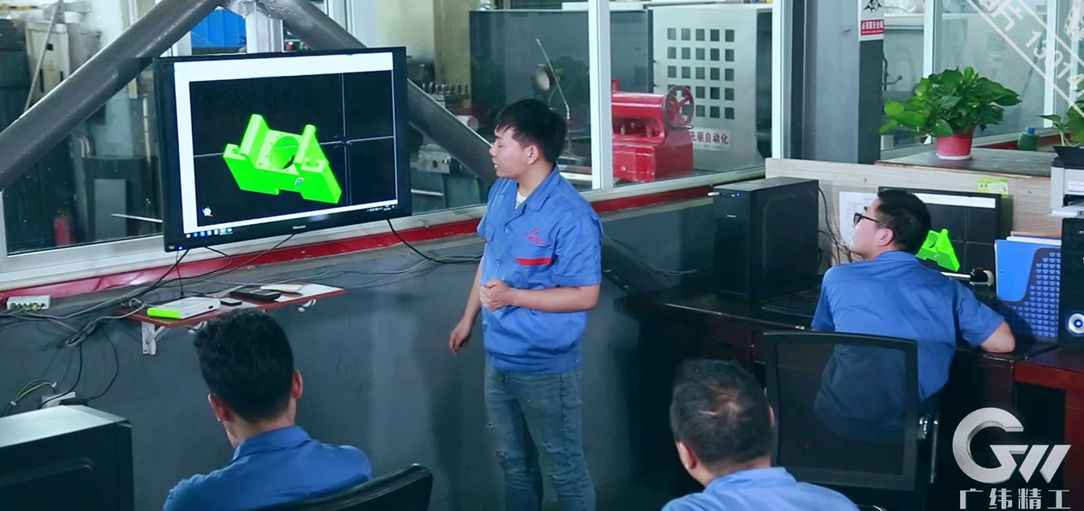
Programación de mecanizado CNC
Los programas de mecanizado CNC se verifican mediante simulación por PC antes de la producción. Las trayectorias de las herramientas y las secuencias de mecanizado se optimizan para mejorar la precisión dimensional, reducir los movimientos innecesarios de la herramienta y mantener una calidad de mecanizado uniforme. Una planificación adecuada del proceso también contribuye a obtener superficies mecanizadas limpias y uniformes en el bloque del cojinete.
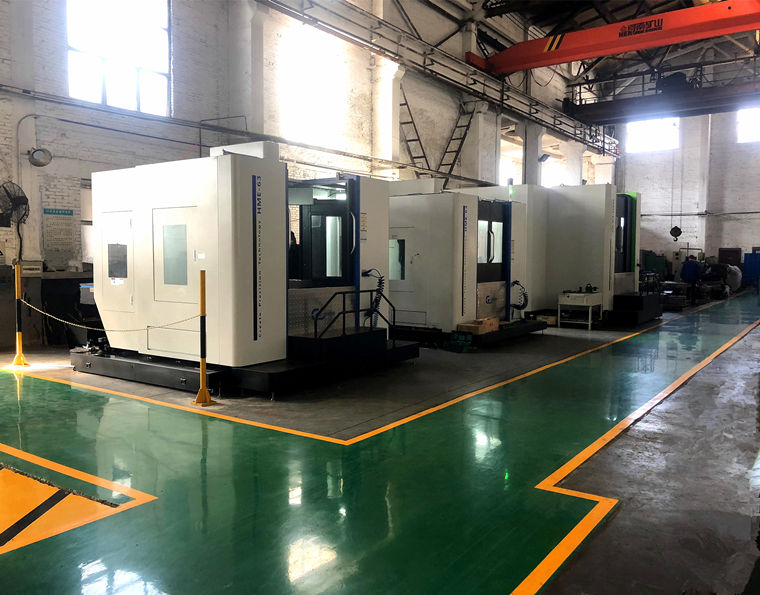
Equipos de procesamiento de alta precisión
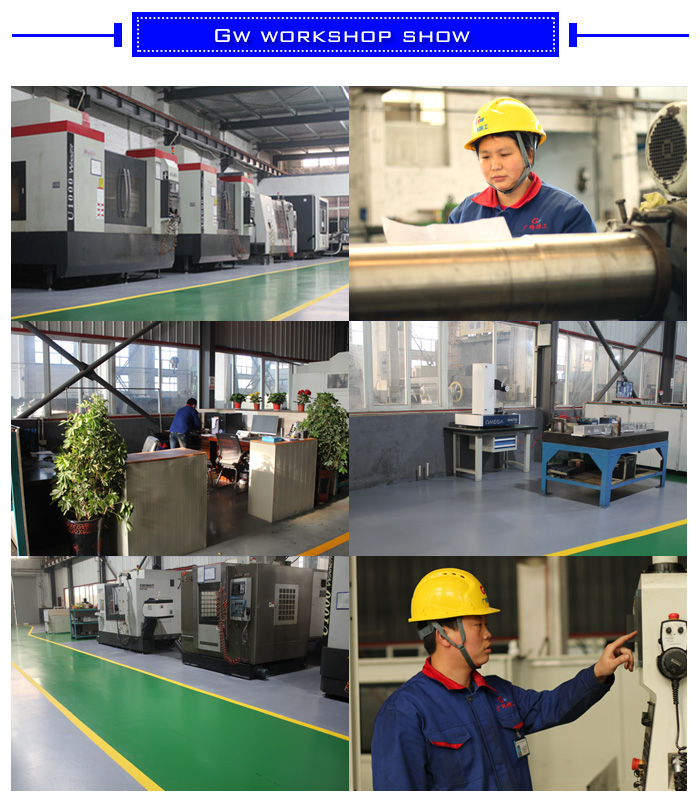
Los centros de mecanizado CNC horizontales, verticales, de cinco ejes y otros equipos de alta precisión se seleccionan según el tamaño y la complejidad estructural del bloque de rodamientos intermedios del lado de operación. Estas máquinas proporcionan la precisión de posicionamiento y la capacidad de mecanizado necesarias para orificios de rodamientos grandes, superficies de montaje, agujeros para pernos y características estructurales complejas.
Proceso de fabricación y ensamblaje
Los orificios para los cojinetes se mecanizan en máquinas de mandrinar y fresar CNC con una precisión de nivel IT6, según se especifique. Para el acabado final, se puede utilizar bruñido o rectificado para lograr la precisión dimensional y la calidad superficial requeridas. El error de posición de los orificios críticos para los pernos es ≤ 0,05 mm para garantizar una conexión precisa con el bastidor del laminador.
Requisitos de montaje:
La precarga del rodamiento se ajusta según las especificaciones del fabricante y el diseño del laminador. Para las configuraciones de rodamientos aplicables, la precarga axial puede especificarse entre 8 y 12 kN. Durante la instalación, se pueden utilizar tuercas hidráulicas para controlar la fuerza de montaje y evitar cargas de impacto en el rodamiento, el cuello del rodillo y el bloque de soporte.
Control de procesos de calidad
El control de calidad se aplica a lo largo de todo el proceso de fabricación, desde la preparación de la pieza en bruto y la detección de defectos hasta el tratamiento térmico, el mecanizado CNC, el acabado y la inspección final. Cada proceso se inspecciona y aprueba antes de que la pieza pase a la siguiente etapa de fabricación.
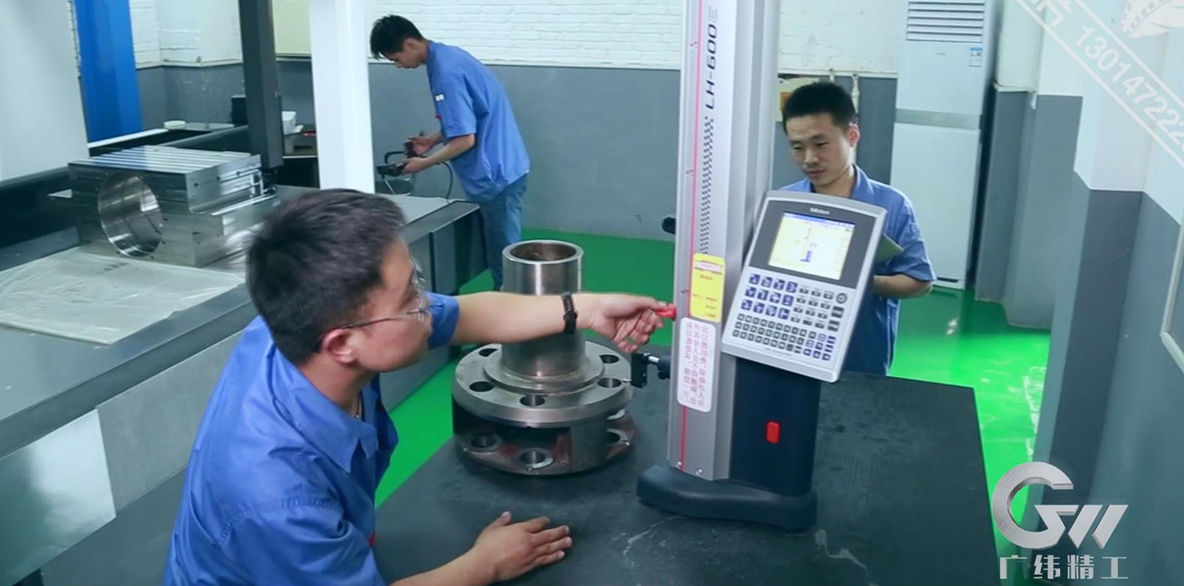
Inspección y pruebas
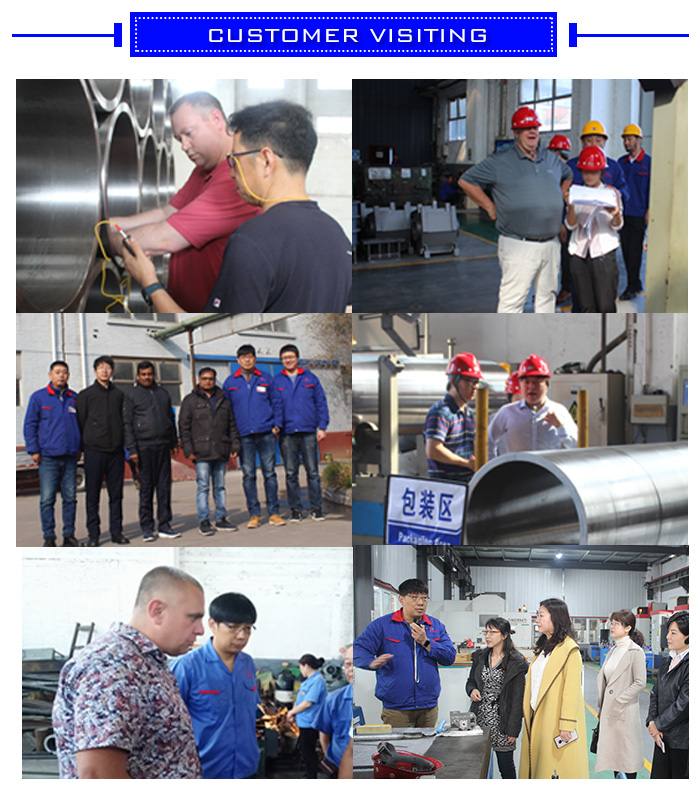
Se aplican procedimientos rigurosos de inspección y ensayo para verificar la calidad de cada bloque de rodamientos intermedios del lado de operación. La documentación de calidad puede incluir análisis de composición química, registros de tratamiento térmico, informes de detección de defectos, inspección de tolerancias dimensionales e inspección de tolerancias geométricas. Se utilizan máquinas de medición por coordenadas y otros instrumentos de inspección de precisión para verificar las dimensiones críticas de mecanizado, la geometría del orificio, la posición de los agujeros y las tolerancias de forma y posición. Se conservan todos los registros de inspección para garantizar la trazabilidad completa de la fabricación.
Lubricación y sellado del bloque de cojinetes de rodillos intermedios
Sistema de lubricación:
El rodamiento de rodillos intermedio puede lubricarse con aceite concentrado de baja viscosidad a una presión de 0,3-0,5 MPa y un caudal de 30-50 L/min, o con aceite-aire a un caudal de aproximadamente 5-10 gotas/min, según los requisitos del equipo y del rodamiento. La viscosidad recomendada del aceite lubricante es ISO VG 68-100 a 40 °C, en función de la velocidad de funcionamiento del rodamiento, la carga, la temperatura y el sistema de lubricación.
Diseño de sellado:
Se puede utilizar una estructura de sellado combinada, compuesta por un sello de laberinto y un sello labial reforzado con resorte, para reducir la entrada de agua, polvo, refrigerante y partículas metálicas. El requisito de limpieza aplicable se puede especificar según la norma ISO 4406 18/16/13. Los materiales de sellado incluyen caucho fluorado (FKM) o poliuretano (PU) resistentes a altas temperaturas, seleccionados según la temperatura de funcionamiento, el lubricante, el refrigerante y las condiciones de desgaste.