




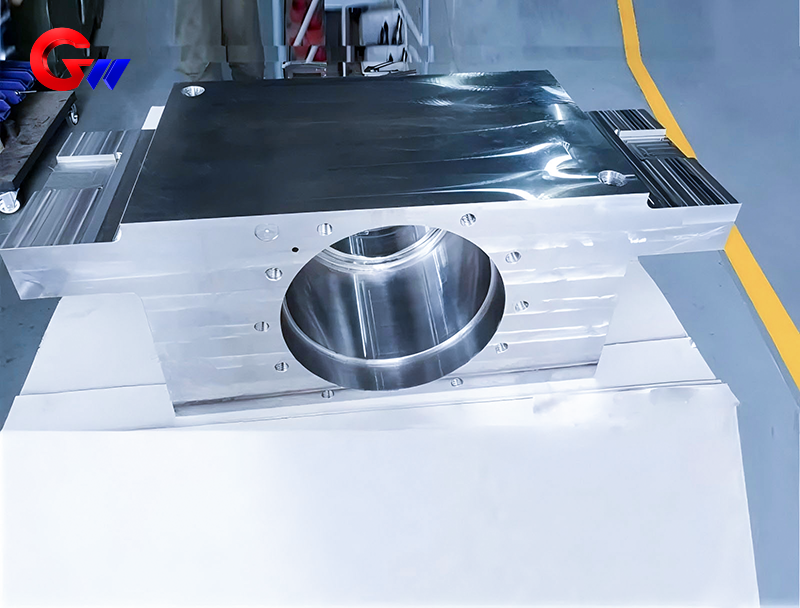
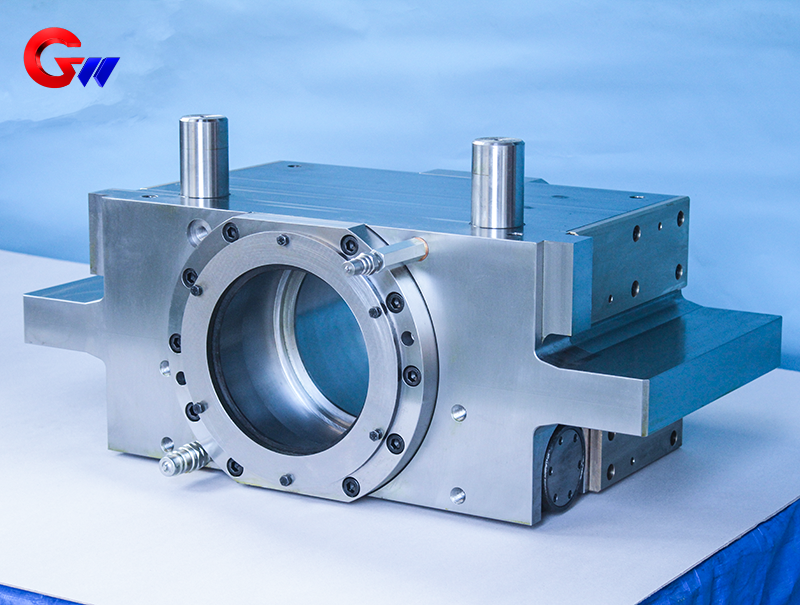
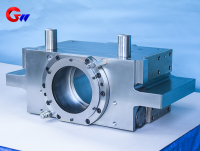
Máquina de laminación en frío del bloque de cojinetes de rodillos del lado de transmisión
El bloque de cojinetes del rodillo de trabajo del lado de accionamiento del laminador en frío es un componente de soporte clave que se utiliza para sostener y posicionar el rodillo de trabajo en el lado de accionamiento del laminador. Ayuda a mantener la alineación y estabilidad requeridas del rodillo de trabajo durante las operaciones de laminación, a la vez que soporta las fuerzas radiales y axiales generadas durante el proceso.
GW Precision Technology puede fabricar el bloque de cojinetes del rodillo de trabajo según las configuraciones específicas del laminador en frío, las dimensiones del rodillo, los planos del cliente, los requisitos de material y las especificaciones técnicas. Se ofrecen opciones de fabricación estándar y personalizadas.
Tipo de producto: Bloque de cojinete del rodillo de trabajo del lado de accionamiento
Aplicación: Laminador en frío
Materiales principales: Acero fundido, acero forjado u otros materiales especificados según los requisitos de la aplicación.
Personalización: Disponemos de fabricación personalizada, tanto estándar como no estándar.
- GW Precision
- China, Luoyang
- Estipulación contractual
- La capacidad anual es de 1000 unidades.
- información
Bloque de cojinetes del rodillo de trabajo del lado de accionamiento del laminador en frío
El bloque de cojinetes del rodillo de trabajo del lado de accionamiento del laminador en frío es un componente de soporte importante en los equipos de laminación en frío. Su función principal es soportar
El soporte y la posición del rodillo de trabajo proporcionan una conexión estructural estable entre el conjunto del rodillo y el bastidor del laminador. Durante el proceso de laminación, el rodillo está sometido a fuerzas radiales y axiales, cargas de impacto y vibraciones. El bloque de cojinetes del rodillo proporciona el soporte y la posición necesarios para mantener un funcionamiento estable.
El posicionamiento preciso del rodillo de trabajo es fundamental para mantener la exactitud dimensional y la calidad superficial de los productos laminados. Por lo tanto, el bloque de cojinetes requiere un mecanizado preciso de sus puntos de apoyo, superficies de montaje, orificios y demás características críticas. Los requisitos dimensionales y geométricos reales dependen de la configuración del laminador en frío, las dimensiones de los rodillos, la disposición de los cojinetes y las especificaciones técnicas del cliente.
GW Precision Technology Co., Ltd. fabrica diversos bloques de cojinetes para laminadores y otros componentes mecánicos de precisión. Gracias a su dilatada experiencia en la fabricación, la empresa ha desarrollado un proceso de mecanizado consolidado para la producción de bloques de cojinetes para rodillos de trabajo y ofrece fabricación personalizada según los planos y requisitos técnicos del cliente.
Función del bloque de cojinetes del rodillo de trabajo
La función principal del soporte del rodillo de trabajo es sostenerlo durante las operaciones de laminación en frío. Este soporte proporciona la estructura necesaria para el conjunto del rodillo y ayuda a mantener la posición prevista del rodillo con respecto al tren de laminación.
Durante el laminado, el rodillo de trabajo está sometido a fuerzas radiales y axiales generadas por el proceso. El bloque de cojinetes transmite estas fuerzas a través de su estructura de soporte y sus interfaces de montaje. Por lo tanto, la estabilidad del bloque de cojinetes y la precisión de sus superficies mecanizadas son fundamentales para el correcto funcionamiento del laminador.
El posicionamiento preciso del rodillo de trabajo también contribuye a un procesamiento estable de la banda. En aplicaciones de laminación de precisión, la posición y la alineación del rodillo pueden afectar el espesor de la banda, la calidad de la superficie y la estabilidad de la laminación. Por esta razón, el orificio del cojinete, la superficie de montaje y los elementos de posicionamiento relacionados deben fabricarse de acuerdo con las tolerancias especificadas.
El bloque de cojinetes del rodillo de trabajo se puede utilizar en diferentes configuraciones de laminadores en frío. Según la línea de producción, las aplicaciones pueden incluir el laminado de precisión de flejes de acero laminados en frío, acero inoxidable, papel de aluminio y otros productos de fleje metálico.
Este componente también puede utilizarse en líneas de laminación continua, incluidas las unidades combinadas de laminación ácida, así como en laminadores reversibles y otros equipos de laminación en frío. La configuración exacta del producto viene determinada por la estructura del laminador y los requisitos del cliente.
Materiales para el bloque de cojinete de rodillos de trabajo
La selección del material es una parte importante de la fabricación de bloques de cojinetes de rodillos de trabajo. El material debe seleccionarse de acuerdo con la carga prevista, los requisitos estructurales, las condiciones de desgaste, los requisitos de mecanizado y el entorno operativo.
La información técnica proporcionada para los componentes relacionados del laminador incluye grados de acero forjado comoAcero 45, 40Cr y 42CrMopara componentes relacionados con rodillos de trabajo, así como grados de acero fundido comoZG310-570 y ZG270-500para componentes relacionados con rodillos de soporte. Para aplicaciones específicas de bloques de cojinetes de rodillos de trabajo, el material final debe confirmarse de acuerdo con el plano del cliente, el diseño del equipo y la especificación técnica aplicable.
Los materiales más comunes para los bloques de cojinetes de laminadores incluyen hierro fundido, hierro dúctil, acero fundido, acero fundido aleado y acero forjado. Cada material ofrece distintas combinaciones de resistencia, tenacidad, resistencia al desgaste, maquinabilidad y resistencia a la deformación.
Por ejemplo, la fundición gris, como la HT250 y la HT300, ofrece un buen rendimiento a compresión y excelentes características de mecanizado, pudiendo utilizarse en aplicaciones estructurales adecuadas. Las fundiciones dúctiles, como la QT400-18 y la QT500-7, combinan resistencia y tenacidad, y pueden considerarse cuando se requiere un mejor rendimiento mecánico.
Los aceros fundidos como el ZG270-500 y el ZG310-570 ofrecen una mayor capacidad de carga y pueden utilizarse para componentes de laminación de alta resistencia. El acero fundido aleado, como el ZG35CrMo, proporciona un mejor rendimiento mecánico gracias a la adición de elementos de aleación como el cromo y el molibdeno.
Para aplicaciones que requieren mayor resistencia, se puede seleccionar acero forjado como el 42CrMo o el 34CrNiMo6 según los requisitos de diseño específicos.
La selección final del material no debe separarse de la aplicación real del laminador. Al determinar el material adecuado, se deben considerar la fuerza de laminación, la carga de impacto, las condiciones de contacto de los cojinetes, los requisitos de desgaste, los efectos térmicos, las dimensiones del producto y las normas del cliente.
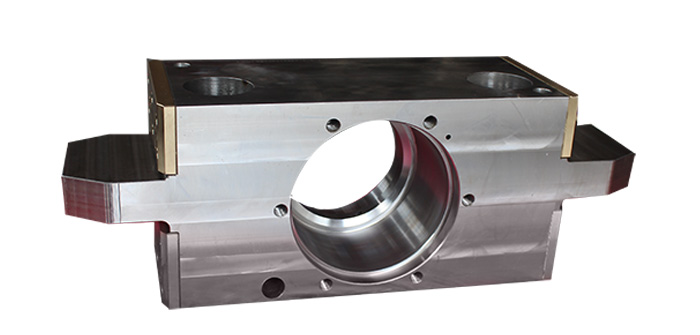
Control de la precisión del mecanizado y de los orificios de los cojinetes
El orificio de apoyo es una de las características de mecanizado más importantes de un bloque de cojinetes de rodillos de trabajo. Su precisión dimensional, su precisión geométrica y su relación con otras superficies de apoyo pueden afectar directamente las condiciones de instalación del conjunto de cojinetes.
Para aplicaciones relacionadas de bloques de cojinetes de laminación, el proceso de mecanizado puede incluir el control de la coaxialidad y cilindricidad de los orificios de los cojinetes. La referencia técnica suministrada especifica el control de coaxialidad de hasta0,02 mmPara estructuras con orificios de apoyo aplicables. La tolerancia real para cada producto debe determinarse de acuerdo con el plano del cliente y la especificación técnica.
Las superficies de contacto del bloque de cojinete también requieren un mecanizado adecuado para lograr la condición de contacto necesaria. Según el diseño del producto y los requisitos del proceso, se puede aplicar rectificado o raspado a determinadas superficies de contacto.
El mecanizado preciso del orificio del cojinete y las superficies de contacto contribuye a una interfaz de instalación estable para el conjunto del cojinete y el rodillo de trabajo. Además, reduce el riesgo de desviaciones dimensionales entre los componentes durante el montaje.
Debido a que los componentes de los laminadores en frío suelen tener dimensiones relativamente grandes y estructuras complejas, la planificación del proceso es fundamental. La secuencia de mecanizado debe tener en cuenta las superficies de referencia, el método de sujeción de la pieza, el margen de mecanizado, la posición de los orificios y los requisitos de inspección final.
Tratamiento térmico y tratamiento de superficies
El tratamiento térmico puede aplicarse según el material seleccionado y los requisitos del producto. Para componentes fundidos o forjados, se puede utilizar el recocido o la normalización para reducir las tensiones residuales y proporcionar una condición adecuada del material para el mecanizado posterior.
Para aceros aleados adecuados, el temple y el revenido pueden utilizarse para mejorar las propiedades mecánicas generales del componente. La referencia técnica suministrada incluye el acero 42CrMo como material al que se puede aplicar temple y revenido, con una dureza de referencia de aproximadamente HRC 28–32 tras el tratamiento especificado. El procedimiento de tratamiento térmico y el requisito de dureza deben determinarse según la norma del material y las especificaciones técnicas del cliente.
Cuando se requiere mayor resistencia al desgaste superficial, también se puede considerar el endurecimiento superficial. Según la aplicación, se puede aplicar un tratamiento de endurecimiento por inducción de alta frecuencia o de carburación a determinadas superficies de contacto de los cojinetes.
El proceso exacto de tratamiento térmico y superficial se determina según el material, la estructura del componente, las condiciones de trabajo y los requisitos del cliente. GW Precision no considera que un solo proceso sea adecuado para todos los productos; la ruta de fabricación se establece de acuerdo con los requisitos técnicos específicos de cada bloque de cojinetes de rodillos.
Proceso de mecanizado CNC
GW Precision Technology ha desarrollado, gracias a su dilatada experiencia en la fabricación, un sistema de procesamiento mecánico consolidado para la producción de bloques de cojinetes para laminadores.
Los principales procesos de mecanizado para el bloque de cojinetes del rodillo de trabajo del lado de accionamiento incluyen:
1. Centro de mecanizado vertical
El centro de mecanizado vertical se puede utilizar para fresado de superficies, mecanizado estructural, montaje de elementos y otras operaciones necesarias. El programa de mecanizado y la secuencia de corte se organizan según la estructura del producto y los requisitos del plano.
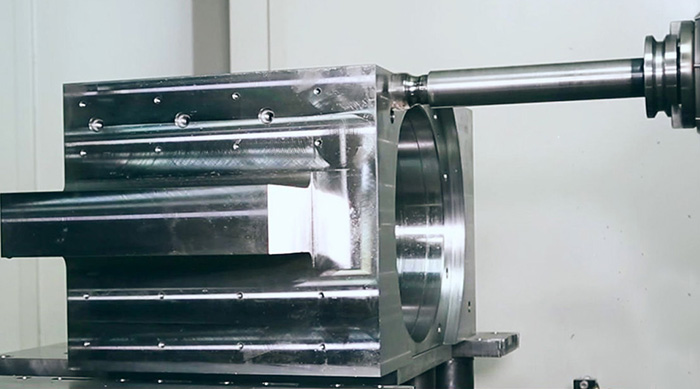
2. Máquina perforadora horizontal
La mandrinadora horizontal se utiliza para mecanizar agujeros grandes o profundos y otras características de precisión. En el caso de los bloques de cojinetes, la mandrinadora horizontal ofrece un método eficaz para procesar los agujeros de los cojinetes y otras ubicaciones críticas, de acuerdo con las dimensiones y tolerancias geométricas requeridas.
3. Trabajo en banco
Tras las operaciones de mecanizado CNC y mandrinado, el banco de trabajo puede utilizarse para desbarbar, limpiar, realizar operaciones de ajuste y otros trabajos de acabado necesarios para el proceso de fabricación.
4. Inspección final
Una vez finalizado el mecanizado, el bloque de cojinetes del rodillo de trabajo se somete a una inspección final. Se comprueban las dimensiones críticas y las tolerancias geométricas de acuerdo con los planos y los requisitos técnicos aplicables.
La combinación de mecanizado CNC, mandrinado horizontal, trabajo en banco e inspección final proporciona una ruta de fabricación controlada para diferentes configuraciones de bloques de cojinetes de laminadoras.
Equipos de fabricación CNC
GW Precision Technology dispone de equipos de fabricación CNC de alta precisión para la producción de componentes de precisión para laminadores. El equipo incluye:Centro de mecanizado de cinco ejes DMG DMF1800×600centros de mecanizado horizontales, centros de mecanizado verticales, centros de mecanizado tipo pórtico y equipos de medición de coordenadas de alta precisión.
Aproximadamente el 80% de los equipos de mecanizado de la empresa son máquinas herramienta CNC. Esto proporciona la capacidad de mecanizado necesaria para componentes de laminación grandes, complejos y de alta precisión.
El uso de equipos CNC permite desarrollar programas de mecanizado según los planos de producto y los requisitos de fabricación específicos. Se pueden aplicar diferentes estrategias de mecanizado a distintas superficies y estructuras, manteniendo un proceso de producción controlado.
Para bloques de cojinetes de rodillos de trabajo de gran tamaño, la selección del equipo adecuado es especialmente importante, ya que el componente puede contener grandes superficies de montaje, orificios de cojinete, características estructurales complejas y múltiples referencias de mecanizado. La combinación de capacidad de mecanizado vertical, horizontal, de pórtico y de cinco ejes proporciona flexibilidad para diferentes estructuras de producto.
Medición de coordenadas e inspección de calidad
La inspección de calidad es una parte importante del proceso de fabricación del bloque de cojinetes del rodillo de trabajo del lado de accionamiento del laminador en frío.
Además de la inspección dimensional convencional, GW Precision Technology utiliza una máquina de medición de coordenadas de alta precisión para la inspección final de bloques de cojinetes y otros componentes de precisión. La precisión de la medición puede alcanzar elnivel de 2 micras, proporcionando una base de inspección fiable para la verificación de tolerancias dimensionales y geométricas.
Los equipos de medición de coordenadas pueden utilizarse para verificar dimensiones críticas, ubicaciones de orificios, relaciones geométricas y otros requisitos de inspección especificados en el plano del cliente.
En el caso de un bloque de cojinetes de rodillos de trabajo, la inspección puede centrarse en las dimensiones críticas de los orificios de los cojinetes, la coaxialidad, la cilindricidad, las superficies de montaje, los elementos de posicionamiento y otras tolerancias geométricas relevantes. Los elementos exactos que se deben inspeccionar dependen del plano del producto y de los requisitos técnicos.
La combinación de mecanizado CNC, inspección de procesos, medición dimensional convencional y medición de coordenadas de alta precisión ayuda a crear un proceso completo de control de calidad, desde la fabricación hasta la inspección final.
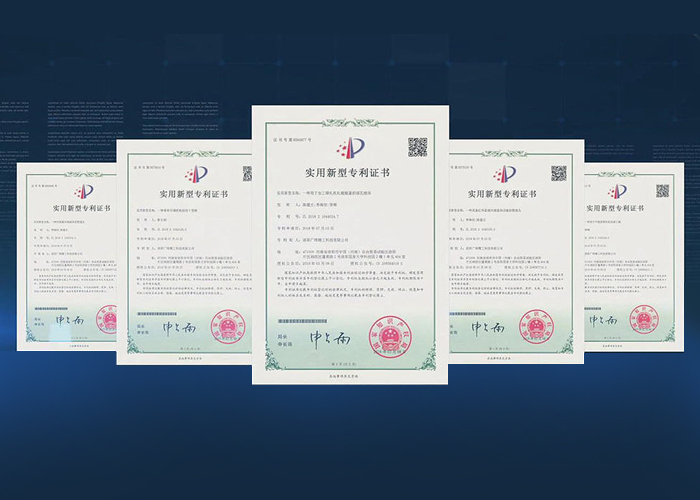
Capacidad de fabricación de precisión de GW
GW Precision Technology Co., Ltd. cuenta con experiencia en la fabricación y el mecanizado de componentes de precisión para laminadoras. Entre sus capacidades de fabricación se incluyen el mecanizado CNC, el mecanizado vertical, el mandrinado horizontal, el mecanizado con pórtico y la inspección dimensional de precisión.
La empresa ha desarrollado sus procesos de fabricación gracias a su dilatada experiencia con componentes para laminadores. La planificación del proceso se organiza en función de la estructura del producto, el material, los requisitos de los planos, la secuencia de mecanizado y los requisitos de inspección.
Además del bloque de cojinetes del rodillo de trabajo del lado de accionamiento del laminador en frío, GW Precision puede fabricar varios bloques de cojinetes para laminadores, bloques de doblado y otros componentes mecánicos de precisión personalizados.
La empresa combina equipos de fabricación CNC, personal técnico, procesos de mecanizado establecidos, procedimientos de inspección de calidad y gestión de la producción para proporcionar servicios de fabricación personalizados para componentes de laminadores.
Para los clientes que requieran bloques de cojinetes de rodillos de trabajo no estándar, la producción se puede organizar de acuerdo con los planos suministrados, los modelos tridimensionales, las especificaciones del material, los requisitos dimensionales y las normas de inspección.
Fabricación de bloques de cojinetes de rodillos de trabajo personalizados
Los laminadores en frío presentan diferentes configuraciones de equipos, tamaños de rodillos, disposiciones de cojinetes y estructuras de instalación. Por lo tanto, los bloques de cojinetes de los rodillos de trabajo suelen fabricarse según el diseño específico del laminador, en lugar de utilizar una dimensión universal.
GW Precision puede fabricar el bloque de cojinetes del rodillo de trabajo del lado de accionamiento según los planos y requisitos técnicos del cliente. El proceso de fabricación se puede ajustar según las dimensiones del componente, la selección del material, la estructura de mecanizado, las tolerancias requeridas y los requisitos de inspección.
Para clientes que ya cuentan con planos, GW Precision puede mecanizar el componente según la documentación técnica proporcionada. Para productos no estándar, el proceso de mecanizado se puede planificar de acuerdo con la estructura y los requisitos de producción específicos.
Gracias a su capacidad de mecanizado CNC y a sus equipos de inspección de alta precisión, GW Precision ofrece un proceso de fabricación controlado para bloques de cojinetes de rodillos de laminación en frío y otros componentes de precisión para laminadoras.



